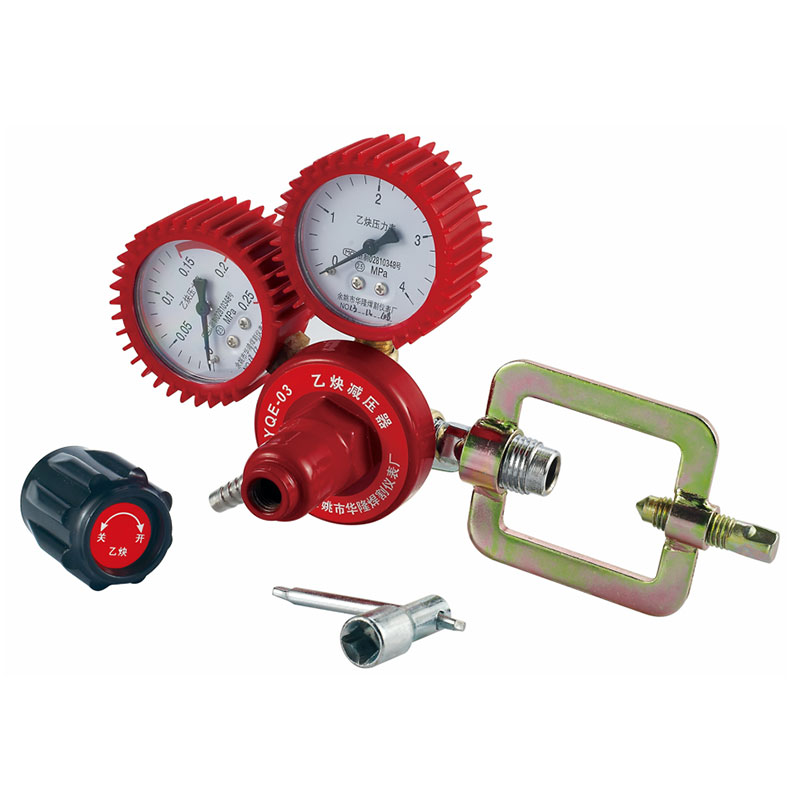
AR-02 অ্যাসিটিলিন গ্যাস রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা অ্যাসিটিলিন গ্যাসের সাথে ব্যবহা...
See Details
 ইঞ্জিন
অ্যাসিটিলিন অক্সিজেন সেটিংস: ঢালাই এবং কাটার জন্য নিরাপদ নিয়ন্ত্রক চাপ
শিল্প খবর-অ্যাসিটিলিন এবং অক্সিজেন সেটিংস একটি কঠিন নিয়ম এবং কয়েকটি নির্ভরযোগ্য সূচনা পয়েন্টে নেমে আসে। কঠিন নিয়ম হল যে অ্যাসিটিলিন কখনই রেগুলেটরে 15 psi এর উপরে যায় না, কারণ অ্যাসিটিলিন সেই চাপের বাইরে অস্থির হয়ে যায়। প্রারম্ভিক পয়েন্টগুলি হল কাটা, ঢালাই এবং গরম করার জন্য সংকীর্ণ পরিসীমা, এবং শিখা প্রজ্বলিত হয়ে গেলে আপনি সেগুলিকে সূক্ষ্ম সুর করুন। এইভাবে চাপ সেট করুন এবং আপনি একটি ক্লিনার কাট, কম গ্যাস বর্জ্য এবং অনেক নিরাপদ ওয়ার্কশপ পাবেন।
কেন রেগুলেটর সেটিংস গুরুত্বপূর্ণ
দুটি গ্যাস ভিন্ন কাজ করে। অ্যাসিটিলিন হল জ্বালানী; অক্সিজেন দহন সরবরাহ করে এবং কাটার সময় উচ্চ-গতির প্রবাহ যা অক্সিডাইজ করে এবং স্ল্যাগকে কার্ফ থেকে বের করে দেয়। যখন চাপগুলি ভুল হয়, তখন লক্ষণগুলি অবিলম্বে প্রদর্শিত হয়:
- খুব কম অ্যাসিটিলিন: শিখা টিপতে থাকে এবং পিঠে যায়।
- অত্যধিক অ্যাসিটিলিন: একটি কাঁটাযুক্ত, অলস শিখা, এছাড়াও 15 psi সীমার দিকে প্রবাহিত হওয়ার একটি অপ্রয়োজনীয় ঝুঁকি।
- কম অক্সিজেন: ভারী ড্রস এবং কোন খাস্তা ড্রপ-থ্রু সহ ন্যাকড়া কাটা প্রান্ত।
- উচ্চ অক্সিজেন: কাটা মুখে অত্যধিক অক্সিডেশন এবং মুখের অগ্রভাগের অকাল পরিধান।
ব্যবহারিক সমাধান হল পরিচিত-ভালো নম্বর দিয়ে শুরু করা, টর্চ জ্বালানো এবং শিখা পড়া। গাঁট বাঁক এবং আশা খুব কমই ভাল শেষ হয়.
15 psi অ্যাসিটিলিন সিলিং
অ্যাসিটিলিন তার সিলিন্ডারের ভিতরে অ্যাসিটোনে দ্রবীভূত হয়। আপনি যদি এটিকে প্রায় 15 পিএসআই-এর উপরে কাজের চাপে আঁকেন, তাহলে গ্যাসটি নিজেই পচে যেতে পারে, তাপ উৎপন্ন করতে পারে এবং কোনও অক্সিজেন উপস্থিত না থাকায় সম্ভাব্য বিস্ফোরণ ঘটতে পারে। এটি একটি পছন্দ বা একটি শৈলী পছন্দ নয়; এটি নিয়ন্ত্রক প্রস্তুতকারক, সিলিন্ডার সরবরাহকারী এবং অক্সি-জ্বালানি সরঞ্জামের সাথে সম্পর্কিত প্রতিটি ওয়েল্ডিং কোড দ্বারা স্বীকৃত একটি শারীরিক সীমা।
তিনটি অভ্যাস আপনাকে নিরাপদে রাখে:
- 15 psi-এর উপরে অ্যাসিটিলিন রেগুলেটর সেট করবেন না, এমনকি ভারী প্লেট বা বড় মাল্টি-হোল টিপসের জন্যও।
- অ্যাসিটিলিন সিলিন্ডারের ভালভটি ধীরে ধীরে খুলুন, এক চতুর্থাংশ থেকে অর্ধেক বাঁকের বেশি নয়।
- কাজ করার সময় ভালভ কীটি রেখে দিন যাতে আপনি জরুরী পরিস্থিতিতে দ্রুত সিলিন্ডার বন্ধ করতে পারেন।
প্রস্তাবিত অ্যাসিটিলিন এবং অক্সিজেন সেটিংস
নীচের মানগুলি গড় পায়ের পাতার মোজাবিশেষ দৈর্ঘ্য সহ স্ট্যান্ডার্ড টু-পিস কাটিং এবং ওয়েল্ডিং অগ্রভাগের জন্য। তারা চাপ শুরু করছে, তাই তাদের চূড়ান্ত কর্তৃপক্ষের পরিবর্তে প্রথম চেক হিসাবে বিবেচনা করুন।
| অপারেশন | উপাদান পুরুত্ব | অ্যাসিটিলিন (পিএসআই) | অক্সিজেন (পিএসআই) |
|---|---|---|---|
| কাটিং | 1/8 ইঞ্চি পর্যন্ত (3 মিমি) | 4-5 | 20-25 |
| কাটিং | 1/8 ইঞ্চি থেকে 1/2 ইঞ্চি (3-12 মিমি) | 5-8 | 30-40 |
| কাটিং | 1/2 ইঞ্চি এবং তার বেশি (12 মিমি) | 8-12 | 40-50 |
| ঢালাই | হালকা শীট, 1/8 ইঞ্চি পর্যন্ত | 3-5 | 5-10 |
| ঢালাই | মাঝারি বিভাগ, 1/8-1/2 ইঞ্চি | 5-8 | 10-20 |
| ঢালাই | ভারী বিভাগ, 1/2 ইন এবং তার বেশি | 8-12 | 20-30 |
টিপ নম্বর পড়ুন, তারপর সামঞ্জস্য করুন
স্ট্যান্ডার্ড কাটিং টিপস একটি স্ট্যাম্পযুক্ত নম্বর বহন করে যা আপনাকে সরাসরি জ্বালানী গ্যাসের চাপ বলে। একটি টিপ স্ট্যাম্পযুক্ত "4" প্রায় 4 পিএসআই অ্যাসিটিলিন চায়; একটি টিপ স্ট্যাম্প করা "6" 6 psi চায়৷ অক্সিজেনকে অ্যাসিটিলিনের মানের প্রায় 8 থেকে 10 গুণে সেট করুন, যা অক্সিজেনের 32 থেকে 40 psi এ 4 নম্বর টিপ রাখে। থাম্বের এই নিয়মটি টিপ নির্মাতাদের কাছ থেকে আসে এবং সাধারণ আকার 0 থেকে 6 পরিসরে ভালভাবে ধরে রাখে।
আলো পরে কি পরিবর্তন
টর্চ জ্বালান এবং একটি নিরপেক্ষ শিখা সেট করুন। আপনি প্রান্তে শুধুমাত্র একটি সামান্য পালক সঙ্গে একটি ধারালো, নীল ভিতরের শঙ্কু চান. যদি পালক বড় হয়, অক্সিজেন সামান্য বাড়ান বা অ্যাসিটিলিনকে একটু কমিয়ে দিন। যদি শিখার জন্য আরও গ্যাসের প্রয়োজন হয় কিন্তু অ্যাসিটিলিন নিয়ন্ত্রক ইতিমধ্যেই 15 পিএসআইতে থাকে, তাহলে গাঁটটি ঘুরানো বন্ধ করুন এবং একটি বড় টিপ ফিট করুন। আরও চাপ উত্তর নয়; আরো টিপ প্রবাহ হয়.
কাটিং বনাম ঢালাই: একই গ্যাস, বিভিন্ন চাপ
কাটার জন্য একটি উচ্চ-বেগের অক্সিজেন প্রবাহের প্রয়োজন কারণ অক্সিজেনকে ইস্পাতকে অক্সিডাইজ করতে হয় এবং কার্ফ থেকে এটিকে উড়িয়ে দিতে হয়। এই কারণেই টেবিলটি 25 থেকে 50 psi এ অক্সিজেন দেখায় যখন অ্যাসিটিলিন 15 psi এর নিচে থাকে। ওয়েল্ডিং, এর বিপরীতে, কম প্রবাহে একটি নিরপেক্ষ শিখা ব্যবহার করে, তাই অক্সিজেন অ্যাসিটিলিন চাপের কাছাকাছি বসে: কয়েক psi, 30 বা 40 নয়।
আপনি ঢালাই সেটিংস সঙ্গে কাটা, preheat খুব ধীর এবং অক্সিজেন স্ট্রীম মোটা প্লেট জন্য খুব দুর্বল. আপনি যদি কাটিং সেটিংস দিয়ে ঢালাই করেন, তাহলে আপনি পাতলা উপাদানের মধ্য দিয়ে গর্ত উড়িয়ে দেবেন এবং একটি ভারী অক্সিডাইজড সীম ছেড়ে দেবেন। নির্দিষ্ট অপারেশনের জন্য নিয়ন্ত্রক সেট করুন, তারপর ধাতু স্পর্শ করার আগে শিখা আকৃতি দিয়ে নিশ্চিত করুন।
ধাপে ধাপে রেগুলেটর সেটআপ
- সিলিন্ডারগুলি সোজা করে দাঁড়ান এবং সেগুলিকে সুরক্ষিত করুন যাতে সেগুলি পড়ে না যায়।
- নিয়ন্ত্রক সংযুক্ত করুন. অক্সিজেন জিনিসপত্র একটি ডান হাত থ্রেড ব্যবহার; অ্যাসিটিলিন ফিটিং বাম হাতের থ্রেড ব্যবহার করে। জোর না করে উভয় হাত দিয়ে মসৃণভাবে শুরু করা উচিত।
- যেকোন সিলিন্ডার ভালভ খোলার আগে নিয়ন্ত্রককে সম্পূর্ণরূপে, ঘড়ির কাঁটার বিপরীত দিকে সামঞ্জস্য করার গিঁটটিকে পিছনে রাখুন।
- ধীরে ধীরে অ্যাসিটিলিন সিলিন্ডার ভালভ খুলুন এবং এক চতুর্থাংশ থেকে অর্ধেক বাঁক এ থামুন। ভালভ কী জায়গায় রাখুন।
- অক্সিজেন সিলিন্ডারের ভালভটি সমস্তভাবে খুলুন যতক্ষণ না ভালভ সিলটি সমানভাবে আসন করে।
- টর্চ ভালভ বন্ধ করে কাজের চাপ সেট করুন: প্রথমে অ্যাসিটিলিন, তারপর অক্সিজেন।
- একটি মুহুর্তের জন্য টর্চ ভালভ ক্র্যাক করে প্রতিটি পায়ের পাতার মোজাবিশেষ পরিষ্কার করুন, তারপর এটি বন্ধ করুন।
- আলো জ্বালানোর আগে সাবান জল দিয়ে সমস্ত সংযোগ পরীক্ষা করুন; বুদবুদ মানে ফুটো।
নিয়ন্ত্রক নির্বাচন করা যা সেটিংসকে নির্ভরযোগ্যভাবে ধরে রাখে
আপনি যখন 4 পিএসআই সেট করছেন তখন নির্ভুলতা গুরুত্বপূর্ণ এবং এটি একটি দীর্ঘ কাটিং রানের জন্য সেখানে থাকার প্রত্যাশা করে। একটি নিয়ন্ত্রক একটি সূক্ষ্ম-থ্রেড সামঞ্জস্য করার নব এবং একটি পাঠযোগ্য গেজ আপনাকে দ্রুত সঠিক সংখ্যায় অবতরণ করতে দেয়। একটি স্থিতিশীল ভালভ সিট সিলিন্ডারের চাপ কমে যাওয়ার সাথে সাথে সেই সংখ্যাটিকে স্থির রাখে, তাই আপনি ক্রমাগত পুনরায় পরীক্ষা এবং পুনরায় টিউনিং করছেন না।
অ্যাসিটিলিন পরিষেবার জন্য, আমাদের AR সিরিজ বেঞ্চের কাজ এবং ভারী কাটার দায়িত্ব উভয়ই কভার করে। AR56 ক্রমাগত ঢালাই এবং কাটা চক্রের জন্য নির্মিত যেখানে আউটপুট স্থিতিশীলতা সবচেয়ে গুরুত্বপূর্ণ, যখন AR03 সূক্ষ্ম শিখা সমন্বয়ের জন্য উচ্চ-নির্ভুলতা নিয়ন্ত্রণ দেয়। অক্সিজেনের দিকে, OR07a ক্রমাগত-অপারেশন নিয়ন্ত্রক দীর্ঘ কাটিং সেশনে অবিচলিত ডেলিভারি ধারণ করে, সেটিংস ডায়াল করার পরে আপনি ঠিক যা চান।
 AR-56 ঢালাই এবং কাটার জন্য উচ্চ-স্থিতিশীলতা অ্যাসিটিলিন নিয়ন্ত্রক এই নিয়ন্ত্রক অবিচ্ছিন্ন ঢালাই এবং কাটা চক্রের জন্য স্থির অ্যাসিটিলিন আউটপুট বজায় রাখে। এটি 0 থেকে 40 kg/cm² পর্যন্ত সামঞ্জস্যযোগ্য আউটপুট, একটি বৃত্তাকার G5/8" ইনলেট, এবং একটি 3/8" পায়ের পাতার মোজাবিশেষ আউটলেট অফার করে, যা সমস্ত-তামা বা অর্থনৈতিক সংস্করণে উপলব্ধ। পণ্য দেখুন →
 AR-03 উচ্চ নির্ভুল অ্যাসিটিলিন চাপ নিয়ন্ত্রক সূক্ষ্ম শিখা সামঞ্জস্যের জন্য ডিজাইন করা হয়েছে, এই মডেলটি 0-2.5 kg/cm² এর ইনপুট পরিসীমা সহ স্থিতিশীল অ্যাসিটিলিন চাপ নিয়ন্ত্রণ এবং 40 kg/cm² পর্যন্ত সামঞ্জস্যযোগ্য আউটপুট প্রদান করে, যা মেশিনিং নির্ভুলতা এবং নির্ভরযোগ্য অপারেশনের জন্য সিলিংয়ের উপর জোর দেয়। পণ্য দেখুন →
 OR-07A ক্রমাগত অপারেশন অক্সিজেন চাপ নিয়ন্ত্রণ নিয়ন্ত্রক দীর্ঘ কাটিয়া সেশনের জন্য নির্মিত, এই অক্সিজেন নিয়ন্ত্রক 3000 psi পর্যন্ত উচ্চ ইনপুট চাপ পরিচালনা করে এবং 4 থেকে 80 psi পর্যন্ত স্থির আউটপুট সরবরাহ করে। এর CGA540 ইনলেট এবং সহজে পড়া গেজ নির্ভরযোগ্য ক্রমাগত কাজ সমর্থন করে। পণ্য দেখুন →
আপনি যদি একটি বিদ্যমান রিগে একটি নিয়ন্ত্রক প্রতিস্থাপন করেন, ব্যবহারিক নির্বাচনের মানদণ্ড একই: গ্যাস পরিষেবা রেটিং, গেজ পরিসীমা এবং আউটপুট ক্ষমতা। আমাদের গাইড অন সঠিক অ্যাসিটিলিন চাপ নিয়ন্ত্রক নির্বাচন করা সরল ভাষায় সেই পয়েন্টগুলির মধ্য দিয়ে চলে এবং এড়ানোর জন্য সাধারণ ভুলগুলি কভার করে।
একবার আপনার অ্যাসিটিলিন এবং অক্সিজেন সেটিংস ঠিক হয়ে গেলে, কয়েক মিনিট কাজ করার পরে আবার গেজগুলি পরীক্ষা করুন। সিলিন্ডার খালি হওয়ার সাথে সাথে নিয়ন্ত্রকগুলি হামাগুড়ি দিতে পারে, বিশেষ করে ভারী ব্যবহারের পরে। প্রতিটি কাজের শুরুতে অ্যাসিটিলিন চাপ পুনরায় নিশ্চিত করুন, এটিকে কখনই 15 পিএসআই অতিক্রম করবেন না এবং টিপটি পরিষ্কার রাখুন। 4 psi-এ একটি পরিষ্কার টিপ সর্বাধিক চাপে একটি নোংরা সেটআপ তৈরি করবে এবং এটি আপনার সরঞ্জামের সীমা পরীক্ষা না করেই তা করবে৷
সম্পর্কিত পণ্য
-
-
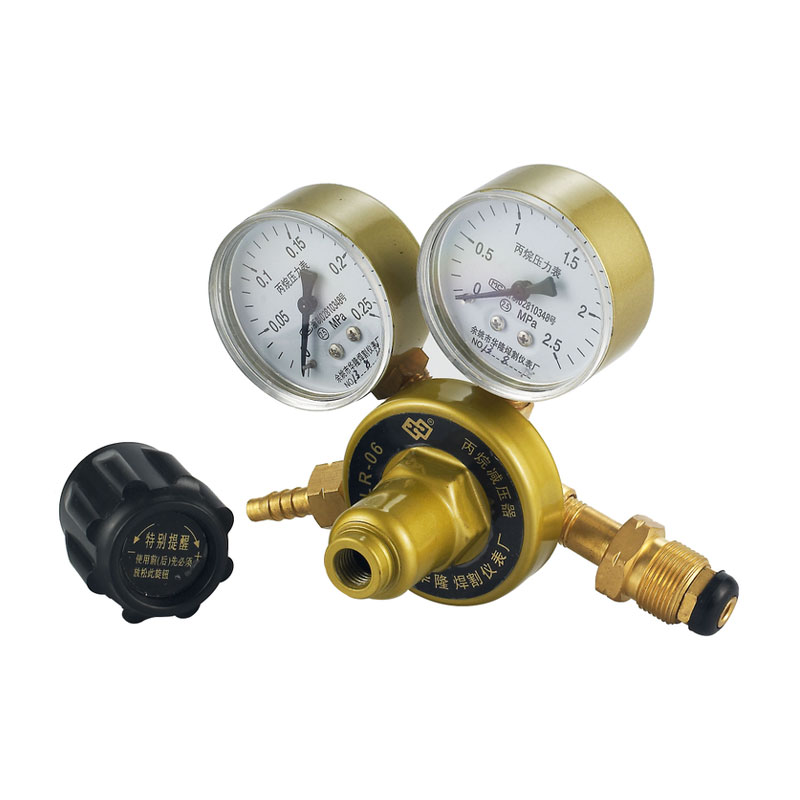
LR-06 সাধারণ-উদ্দেশ্য LPG রেগুলেটর হল একটি চাপ ব্যবস্থাপনা ডিভাইস যা বিভিন্ন গ্যাস অ্যাপ্লিকেশনের...
See Details -
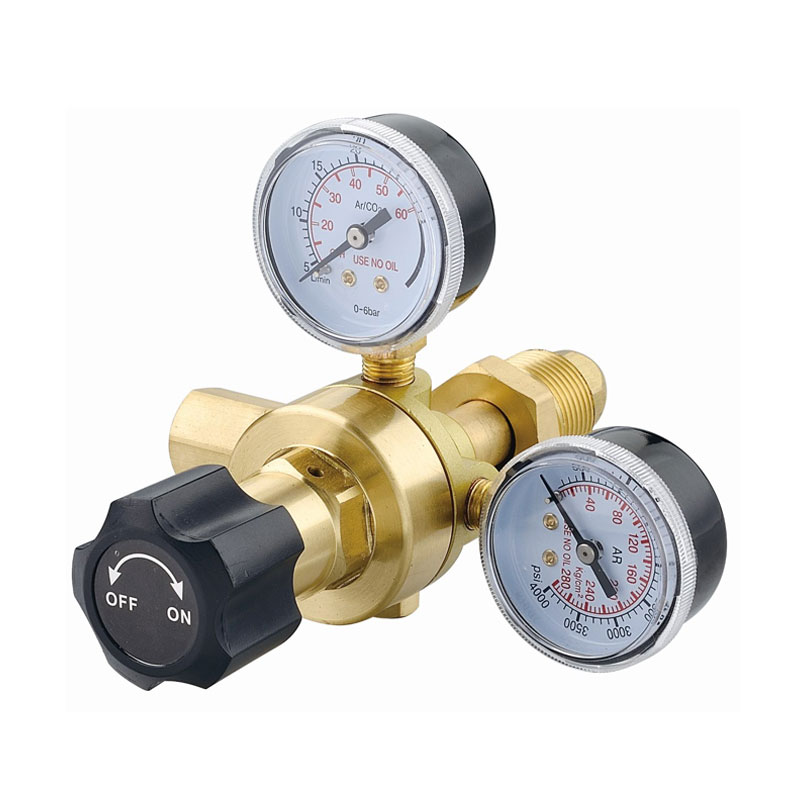
ArR-192 ইন্ডাস্ট্রিয়াল ওয়েল্ডিং আর্গন রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিশেষভাবে ঢালাই...
See Details -
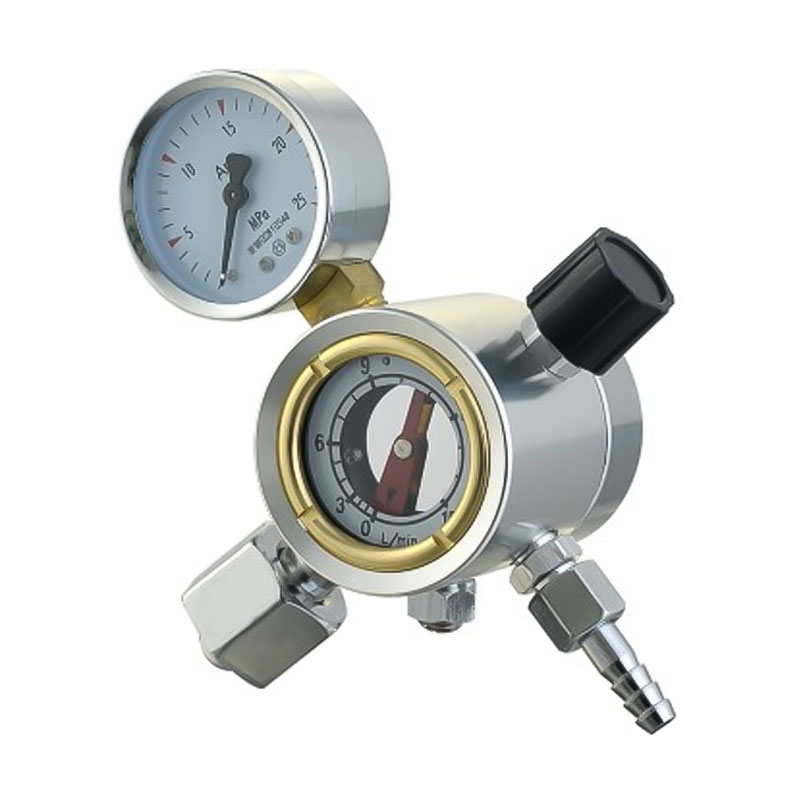
AT-15 হেভি-ডিউটি ইন্ডাস্ট্রিয়াল আর্গন রেগুলেটর কার্যকরভাবে সিলিন্ডার থেকে উচ্চ-চাপ আর্গন গ্যাস...
See Details -
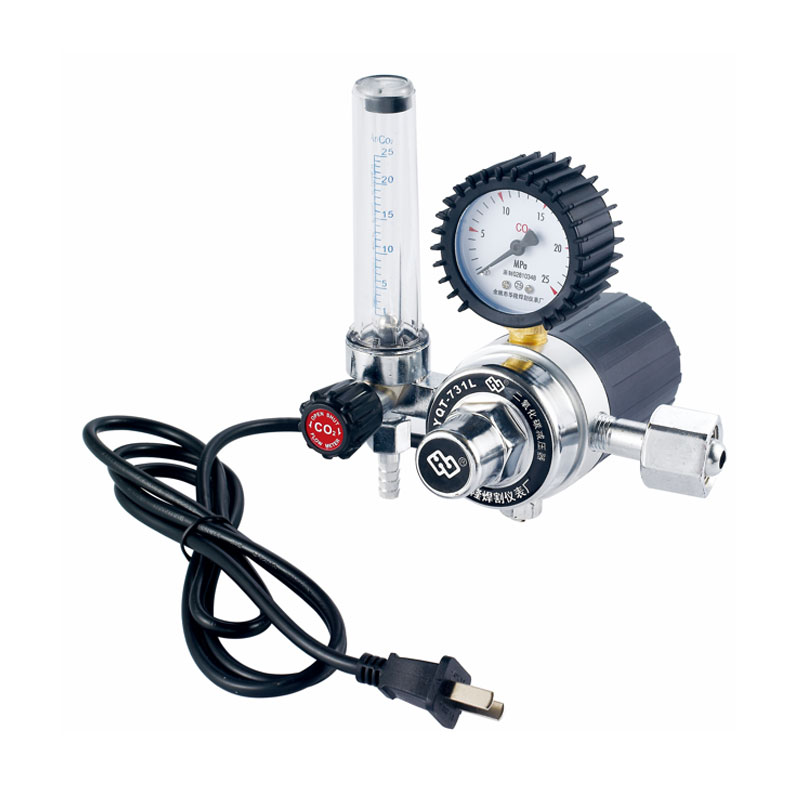
JTR-01 উচ্চ-চাপের যথার্থতা কার্বন ডাই অক্সাইড নিয়ন্ত্রক এমন একটি ডিভাইস যা অ্যাপ্লিকেশনগুলির জন্...
See Details -
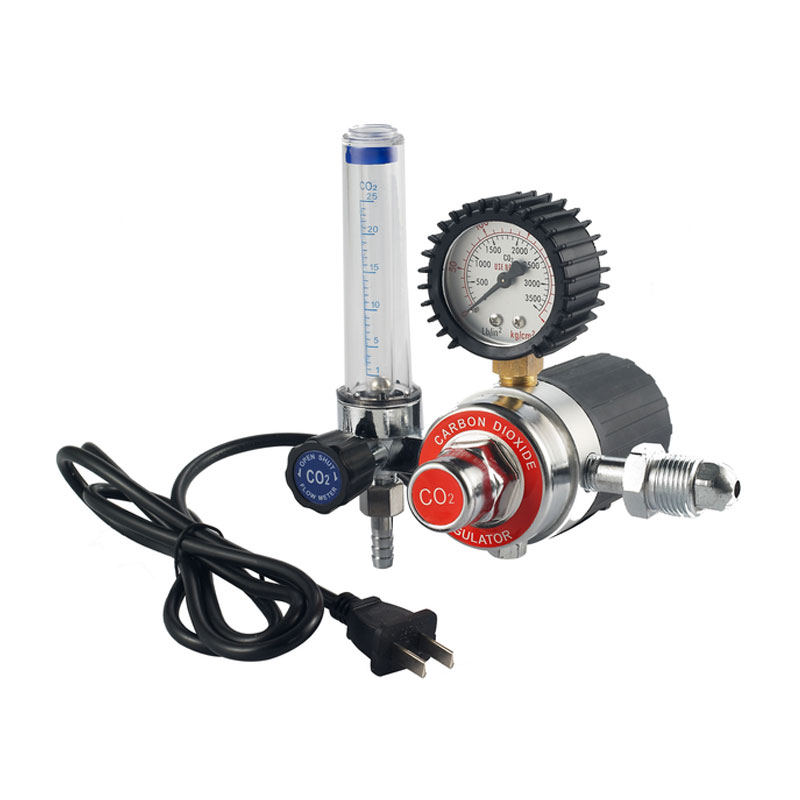
JTR-01A উচ্চ-নির্ভুল কার্বন ডাই অক্সাইড গ্যাস নিয়ন্ত্রক পেশাদার অ্যাপ্লিকেশনের জন্য ডিজাইন করা হ...
See Details -
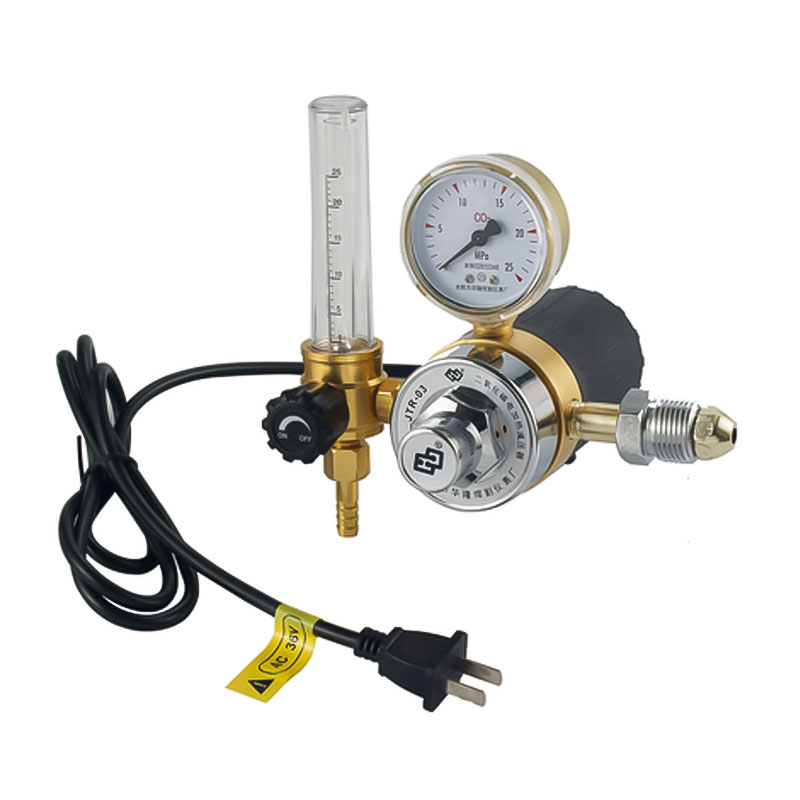
JTR-02A ওয়েল্ডিং কার্বন ডাই অক্সাইড ফ্লো কন্ট্রোলার বিশেষভাবে ঢালাই অপারেশনের জন্য ডিজাইন করা হয...
See Details -
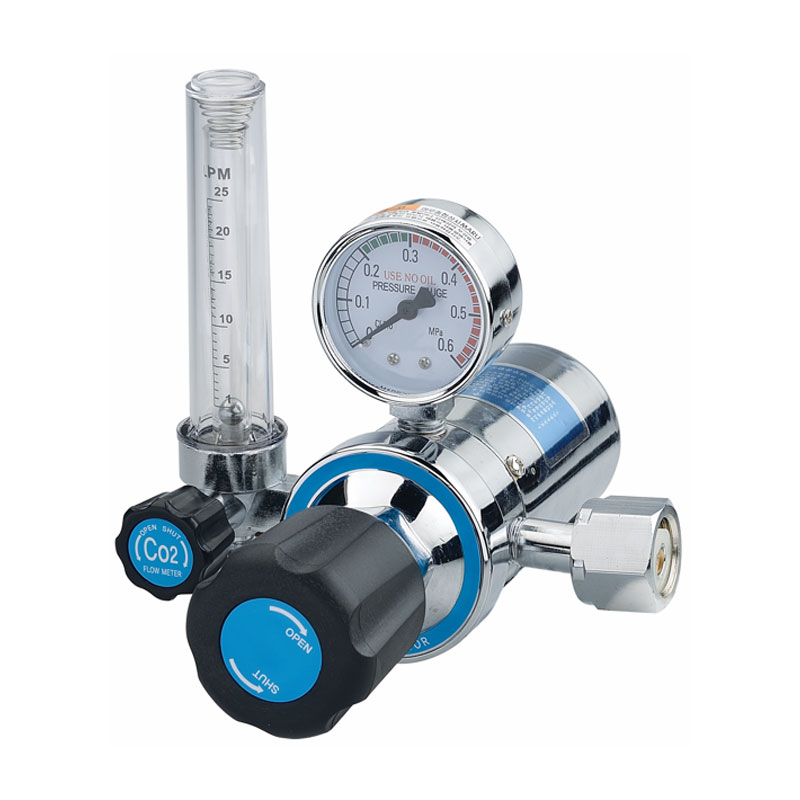
JTR-03 সাধারণ-উদ্দেশ্য কার্বন ডাই অক্সাইড নিয়ন্ত্রক হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিস্তৃত অ্য...
See Details
- আমাদের সম্পর্কে
- কোম্পানির প্রোফাইল
- Factory Show
- Honor & Certificates
- পণ্য
- ঢালাই এবং কাটার জন্য চাপ নিয়ন্ত্রক
- অ্যাকোয়ারিয়াম প্রেসার রেগুলেটর
- বিয়ার এবং পানীয় চাপ নিয়ন্ত্রক
- পাইপলাইন প্রেসার রিডুসার
- যোগাযোগের তথ্য
-
-
+86-180 6927 8236

-
[email protected]

-
নং 1358, তানজিয়ালিং ওয়েস্ট রোড, লানজিয়াং স্ট্রিট, ইউইয়াও, 315400, ঝেজিয়াং

-
- মোবাইল QR কোড

