AR-02 অ্যাসিটিলিন গ্যাস রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা অ্যাসিটিলিন গ্যাসের সাথে ব্যবহা...
See Details
 ইঞ্জিন
অ্যাসিটিলিন টর্চ রেগুলেটর সেটিংস: নিরাপদ কাটার জন্য কাজের চাপ নির্দেশিকা
শিল্প খবর-পাঁচটি ওয়েল্ডারকে জিজ্ঞাসা করুন যে তারা কীভাবে একটি অ্যাসিটিলিন নিয়ন্ত্রক সেট করে এবং আপনি পাঁচটি সামান্য ভিন্ন উত্তর পাবেন, তবুও নিরাপদ উইন্ডোটি বেশিরভাগ লোকের প্রত্যাশার চেয়ে সংকীর্ণ। অ্যাসিটিলিন হল একটি জ্বালানী গ্যাস যা অস্থির হয়ে ওঠে যখন এটি খুব শক্তভাবে সংকুচিত হয়, তাই অ্যাসিটিলিন নিয়ন্ত্রকের ডেলিভারি সাইড ইচ্ছাকৃতভাবে কম রাখা হয়। অনুশীলনে এর মানে 15 পিএসআই (1 বার) এর উপরে কাজের চাপ কখনই সেট করবেন না, আপনি যে আকারের টর্চ চালান না কেন।
সেটআপের অন্য সবকিছু সেই একটি নিয়ম থেকে অনুসরণ করে। নীচে আমরা দেখি যে প্রতিটি গেজ আপনাকে সত্যিই কী বলছে, কাজের চাপ যা সাধারণ কাটিং টিপসের সাথে মানানসই, স্টার্ট-আপের সময় অপারেশনের সঠিক ক্রম, এবং ছোট অভ্যাস যা সারা বিকেলে একটি শিখা স্থির রাখে। ইউইয়াও হুয়ালং ওয়েল্ডিং মিটার ফ্যাক্টরিতে আমরা প্রতি সপ্তাহে গ্রাহকদের সাথে এই নোটগুলি শেয়ার করি, যেখানে আমরা 2007 সাল থেকে চাপ নিয়ন্ত্রক তৈরি করছি।
অ্যাসিটিলিন রেগুলেটরের দুটি গেজ আপনাকে কী বলে
একটি স্ট্যান্ডার্ড অ্যাসিটিলিন রেগুলেটর দুটি গেজ বহন করে। সিলিন্ডারের পাশের গেজ বোতলের ভিতরে সম্পূর্ণ চাপ পড়ে। একটি সদ্য ভর্তি অ্যাসিটিলিন সিলিন্ডারে এটি সাধারণত 250 পিএসআই (প্রায় 17 বার) এর কাছাকাছি বসে থাকে এবং গ্যাস বন্ধ হয়ে যাওয়ার সাথে সাথে এটি ক্রমশ নেমে যায়।
আউটলেট গেজ হল ওয়ার্কিং গেজ, এবং এটি সাধারণত 0 থেকে 30 psi (0 থেকে 2 বার) স্কেল করা হয় যাতে ছোট সমন্বয়গুলি পড়তে সহজ হয়। এই সংখ্যা আপনি আসলে সেট. বেশিরভাগ নিয়ন্ত্রকগুলিতে একটি বড় টি-হ্যান্ডেল বা নর্ল্ড স্ক্রু এটিকে নিয়ন্ত্রণ করে: ঘড়ির কাঁটার দিকে ঘুরলে ডেলিভারির চাপ বাড়ে, ঘড়ির কাঁটার বিপরীত দিকে ঘুরলে এটি কম হয়। দুটি গেজের মাঝখানে সিট এবং ডায়াফ্রাম অ্যাসেম্বলি রয়েছে যা প্রকৃত কাজ করে, আউটলেটটিকে স্থির রাখে যখন এর পিছনে সিলিন্ডারের চাপ ধীরে ধীরে পড়ে।
কেন অ্যাসিটিলিন অক্সিজেন থেকে ভিন্নভাবে আচরণ করে
অ্যাসিটিলিন সিলিন্ডারগুলি কেবল বিনামূল্যে গ্যাস দিয়ে ভরা হয় না। ছিদ্রযুক্ত ভরের ভিতরে থাকা অ্যাসিটোনে গ্যাসটি দ্রবীভূত হয়, যার দুটি ব্যবহারিক পরিণতি রয়েছে। প্রথমত, সিলিন্ডারের চাপ কতটা গ্যাস অবশিষ্ট আছে তার একটি নির্ভরযোগ্য সূচক নয়। দ্বিতীয়ত, প্রতি ঘন্টায় সিলিন্ডারের প্রায় এক সপ্তমাংশের চেয়ে বেশি দ্রুত গ্যাস বের করা উচিত নয়, অন্যথায় অ্যাসিটোন গ্যাসের সাথে বাহিত হয় এবং পায়ের পাতার মোজাবিশেষ, রেগুলেটর এবং টর্চের মধ্যে শেষ হয়।
অ্যাসিটিলিন সংযোগগুলিও বাম-হাতের থ্রেড ব্যবহার করে, এবং জ্বালানী পায়ের পাতার মোজাবিশেষ বেশিরভাগ মানগুলিতে লাল হয় যখন অক্সিজেন সবুজ বা কালো হয়। থ্রেড দিক অধিকাংশ দুর্ঘটনাজনিত ক্রস-সংযোগ প্রতিরোধ করে, কিন্তু পায়ের পাতার মোজাবিশেষ এখনও পরিষেবা মেলে আছে. একটি নিয়ন্ত্রক যা অক্সিজেনের জন্য তৈরি করা হয়েছিল তা কখনই কার্টের অ্যাসিটিলিন পাশে সরানো উচিত নয়।
সাধারণ কাটিং টিপসের জন্য সাধারণ কাজের চাপ
নীচের সারণীটি একটি দুই-টুকরো কাটিং টিপের সাথে লাগানো একটি স্ট্যান্ডার্ড হ্যান্ড কাটিং টর্চের শুরুর পয়েন্ট দেয়। এখানে অক্সিজেন চাপ বলতে অক্সিজেন প্রবাহকে বোঝায়, যা একই নিয়ন্ত্রক দিয়ে সেট করা হয় এবং তারপর টর্চ লিভারে ছাঁটাই করা হয়।
| টিপ আকার কাটা | ইস্পাত বেধ | অ্যাসিটিলিন কাজের চাপ | অক্সিজেন কাজের চাপ |
|---|---|---|---|
| 0 | 3 মিমি পর্যন্ত (1/8 ইঞ্চি) | 3 psi (0.2 বার) | 20 থেকে 25 psi (1.4 থেকে 1.7 বার) |
| 1 | 3 থেকে 6 মিমি (1/8 থেকে 1/4 ইঞ্চি) | 3 থেকে 5 পিএসআই | 25 থেকে 30 পিএসআই |
| 2 | 6 থেকে 12 মিমি (1/4 থেকে 1/2 ইঞ্চি) | 4 থেকে 6 পিএসআই | 30 থেকে 35 পিএসআই |
| 3 | 12 থেকে 19 মিমি (1/2 থেকে 3/4 ইঞ্চি) | 5 থেকে 8 পিএসআই | 35 থেকে 40 পিএসআই |
| 4 | 19 থেকে 32 মিমি (3/4 থেকে 1-1/4 ইঞ্চি) | 8 থেকে 10 psi | 40 থেকে 45 পিএসআই |
| 5 এবং তার উপরে | 32 মিমি এর বেশি | 10 থেকে 12 পিএসআই | 45 থেকে 55 পিএসআই |
কাটার পরিবর্তে গ্যাস ওয়েল্ডিংয়ের জন্য, উভয় দিক অনেক কম সেট করা হয়, সাধারণত 3 থেকে 5 পিএসআই অ্যাসিটিলিন এবং টিপের আকার এবং প্লেটের পুরুত্বের উপর নির্ভর করে অনুরূপ অক্সিজেন চাপ। অ্যাসিটিলিনের দিকে 15 পিএসআই সিলিং এখনও প্রযোজ্য, এবং এটি মনে রাখা উচিত যে একটি বড় কাটিংয়ের জন্য আরও অক্সিজেন প্রয়োজন, বেশি অ্যাসিটিলিন নয়।
একটি অ্যাসিটিলিন রেগুলেটর সেট করা, ধাপে ধাপে
অপারেশনের ক্রম সংখ্যার মতোই গুরুত্বপূর্ণ। নিচের ক্রম অনুসারে কাজ করুন এবং নিয়ন্ত্রক আপনাকে খুব কমই কষ্ট দেবে।
- প্রথমে সরঞ্জামগুলি পরীক্ষা করুন: ফাটল এবং পোড়া মুক্ত পায়ের পাতার মোজাবিশেষ, নিয়ন্ত্রক আউটলেটগুলিতে লাগানো ফ্ল্যাশব্যাক অ্যারেস্টর, কাজের জন্য সঠিক টিপ এবং নাগালের মধ্যে একটি স্পার্ক লাইটার৷
- উভয় নিয়ন্ত্রক সমন্বয় স্ক্রু ঘড়ির কাঁটার বিপরীত দিকে ঘুরান যতক্ষণ না তারা অবাধে ঘোরে। একটি নিয়ন্ত্রক যা ইতিমধ্যেই ক্ষতবিক্ষত রয়েছে সিলিন্ডারের ভালভ ফাটল হওয়ার সাথে সাথে পায়ের পাতার মোজাবিশেষে সম্পূর্ণ চাপ সৃষ্টি করবে।
- একপাশে দাঁড়ান এবং অ্যাসিটিলিন সিলিন্ডার ভালভটি সংক্ষিপ্তভাবে ক্র্যাক করুন যাতে কোনও ধুলো উড়িয়ে দেয়, তারপর আবার বন্ধ করে দিন।
- রেগুলেটর ফিট করুন এবং একটি রেঞ্চ দিয়ে ইউনিয়ন বাদামটি শক্ত করুন। অ্যাসিটিলিন ফিটিং বাম হাতের থ্রেড, তাই বাদাম ঘড়ির কাঁটার বিপরীতে শক্ত করে। দৃঢ় যথেষ্ট; এটা জোর করবেন না
- অ্যাসিটিলিন সিলিন্ডারের ভালভটি ধীরে ধীরে খুলুন, দেড়ের বেশি বাঁক নেই, তাই জরুরি অবস্থায় এটি দ্রুত বন্ধ করা যেতে পারে। উচ্চ-চাপ গেজ স্থির দেখুন.
- অ্যাসিটিলিন অ্যাডজাস্টিং স্ক্রুটিকে ঘড়ির কাঁটার দিকে ধীরে ধীরে ঘুরান, যতক্ষণ না ডেলিভারি গেজ আপনার টিপের চিত্রে পৌঁছায়। বেশিরভাগ কাটিং কাজের জন্য এটি 3 থেকে 10 psi এর মধ্যে বসে এবং এটি কখনই 15 psi অতিক্রম করবে না।
- অক্সিজেন সিলিন্ডার ভালভ সম্পূর্ণরূপে খুলুন, তারপর অক্সিজেন বিতরণ চাপ একই ভাবে সেট করুন।
- টর্চ লাগানোর আগে প্রতিটি পায়ের পাতার মোজাবিশেষ এক বা দুই সেকেন্ডের জন্য আলাদাভাবে পরিষ্কার করুন, যাতে কোনো মিশ্র গ্যাস পরিষ্কার হয়।
- প্রথমে অ্যাসিটিলিন জ্বালুন, ধীরে ধীরে অক্সিজেন যোগ করুন এবং কাটা শুরু করার আগে শিখার ভারসাম্য বজায় রাখুন।
- কাজ শেষ হয়ে গেলে, টর্চ ভালভগুলি বন্ধ করুন, তারপরে সিলিন্ডার ভালভগুলি, তারপর লাইনগুলিকে রক্তপাত করার জন্য টর্চ ভালভগুলি খুলুন৷ অবশেষে উভয় সামঞ্জস্যপূর্ণ স্ক্রু বন্ধ করুন যাতে ডায়াফ্রামগুলি বিশ্রাম নেয়।
গেজ সেট হয়ে গেলে শিখা পড়া
গেজ আপনি কাছাকাছি পেতে; শিখা আপনাকে বলে সেটিং সঠিক কিনা। একটি সঠিকভাবে সেট করা অ্যাসিটিলিন নিয়ন্ত্রক একটি স্থির শিখা তৈরি করে যা নড়বড়ে বা হিস করে না, একটি পরিষ্কার ভিতরের শঙ্কু দিয়ে আপনি ধাতুতে নামিয়ে আনতে পারেন। যদি শিখা ক্রমাগত প্রবাহিত হয় বা কাটা প্রান্তটি টেনে আনতে শুরু করে, উত্তরটি সাধারণত একটি বড় না হয়ে একটি ছোট বিতরণ সমন্বয়।
লতানো চাপের সমস্যা
একটি নিয়ন্ত্রক যা টর্চ ভালভ বন্ধ করে ধীরে ধীরে ডেলিভারি চাপ তৈরি করে তার একটি ফুটো সিট বা একটি নোংরা ভালভ রয়েছে। এই ক্রিপিং একটি সেটিং সমস্যা নয় এবং হ্যান্ডেলে টিউন করা যাবে না। নিয়ন্ত্রক ব্যবহার বন্ধ করুন এবং এটি পরিসেবা করা. এটি এমন একটি নিয়ন্ত্রকের ক্ষেত্রেও যায় যার ডায়াফ্রাম বয়সের সাথে শক্ত হয়ে গেছে এবং আর একটি স্থির আউটলেট রাখে না।
এটি একটি দীর্ঘ কাটার মধ্য দিয়ে প্রায় অর্ধেক পথের অ্যাসিটিলিন রিডিং পুনরায় পরীক্ষা করতে সহায়তা করে। সিলিন্ডার খালি হওয়ার সাথে সাথে সিলিন্ডারের চাপ কমে যায় এবং আউটলেটটি একটি একক-পর্যায়ের ইউনিটে সামান্য প্রবাহিত হতে পারে। অ্যাডজাস্টিং স্ক্রুতে একটি দ্রুত স্পর্শ এটি পুনরুদ্ধার করে।
যে ভুলগুলো সবচেয়ে বেশি সেটিং সমস্যা সৃষ্টি করে
- 15 psi এর উপরে অ্যাসিটিলিন সেট করা। এমন কোন কাজ নেই যার জন্য এটি প্রয়োজন, এবং ঝুঁকি বাস্তব।
- সিলিন্ডার ভালভ খোলার আগে সামঞ্জস্যকারী স্ক্রুটি ক্ষতস্থানে রেখে দেওয়া, যা ডায়াফ্রাম এবং পায়ের পাতার মোজাবিশেষকে ধাক্কা দেয়।
- একা গেজ দ্বারা কাজ বিচার করা এবং স্পষ্টভাবে অক্সিডাইজিং বা কার্বারাইজিং হয় এমন একটি শিখা উপেক্ষা করা।
- প্রতি ঘন্টায় সিলিন্ডারের প্রায় এক সপ্তমাংশের চেয়ে দ্রুত গ্যাস আঁকতে হবে।
- জ্বালানী গ্যাস এবং অক্সিজেনের মধ্যে পায়ের পাতার মোজাবিশেষ মিশ্রিত করা, বা একটি নিয়ন্ত্রককে একটি গ্যাস পরিষেবা থেকে অন্য গ্যাস পরিষেবাতে সরানো।
- ইউনিয়ন বাদামকে অতিরিক্ত শক্ত করা এবং সিটের ক্ষতি করে, যা তারপরে আপনি যতই সাবধানে চাপ সেট করুন না কেন তা ফুটো হয়ে যায়।
- একটি নিয়ন্ত্রককে পরিচর্যায় রাখা অনেকক্ষণ পরে এটি লতানো বা অনিয়মিতভাবে পড়া শুরু করে।
একটি নিয়ন্ত্রক নির্বাচন করা যা তার সেটিং ধরে রাখে
একবার আপনি আপনার প্রয়োজনীয় চাপগুলি জানলে, পরবর্তী প্রশ্ন হল কোন নিয়ন্ত্রক এগুলিকে সম্পূর্ণ শিফটের মাধ্যমে ধরে রাখবে। একক-পর্যায়ের নিয়ন্ত্রকগুলি কমপ্যাক্ট এবং দ্রুত সেট করা হয়, যখন দ্বি-পর্যায়ের মডেলগুলির দাম বেশি কিন্তু সিলিন্ডার খালি হওয়ার সাথে সাথে আউটলেট রকটি স্থির থাকে। আপনি যদি এখনও বিকল্পগুলি ঝাঁকিয়ে থাকেন, তাহলে আমাদের নোট কীভাবে সঠিক অ্যাসিটিলিন চাপ নিয়ন্ত্রক নির্বাচন করবেন আরো বিস্তারিত পার্থক্য মাধ্যমে যায়.
একটি ওয়ার্কশপে প্রতিদিনের কাটা এবং ঢালাইয়ের জন্য, একটি পরিষ্কার, পাঠযোগ্য ডেলিভারি গেজ সহ একটি উচ্চ-নির্ভুল অ্যাসিটিলিন নিয়ন্ত্রক দৈনিক সেটিং রুটিনকে অনেক কম স্থির করে তোলে। এখানে যথার্থতা একটি বিপণন শব্দ নয়; এর মানে টর্চ বারবার খোলা এবং বন্ধ করার সময় আপনি যেখানে রাখেন সেখানে আউটলেটটি থাকে।
 AR-03 ওয়ার্কশপ কাটিং এবং ওয়েল্ডিংয়ের জন্য উচ্চ নির্ভুল অ্যাসিটিলিন রেগুলেটর প্রতিদিনের ওয়ার্কশপ কাটা এবং ঢালাইয়ের জন্য একটি স্থিতিশীল অ্যাসিটিলিন নিয়ন্ত্রক, নিয়মিত আউটপুট এবং বারবার টর্চ সেটিংসের জন্য একটি পাঠযোগ্য গেজ সহ। পণ্য দেখুন →
যদি আপনার কাজ বাইরে বা ফ্যাব্রিকেশন ইয়ার্ডে হয়, তাহলে একটি অল-ব্রাস বডির জন্য সামান্য অতিরিক্ত খরচ হবে। ব্রাস ঠকঠক, আর্দ্রতা এবং তাপমাত্রার দোলকে প্রতিরোধ করে যা একটি আঁকা বা প্রলেপযুক্ত আবাসনের জীবনকে ছোট করে এবং এটি গ্যাসের পথে ফ্লেক বা মরিচা পড়ে না।
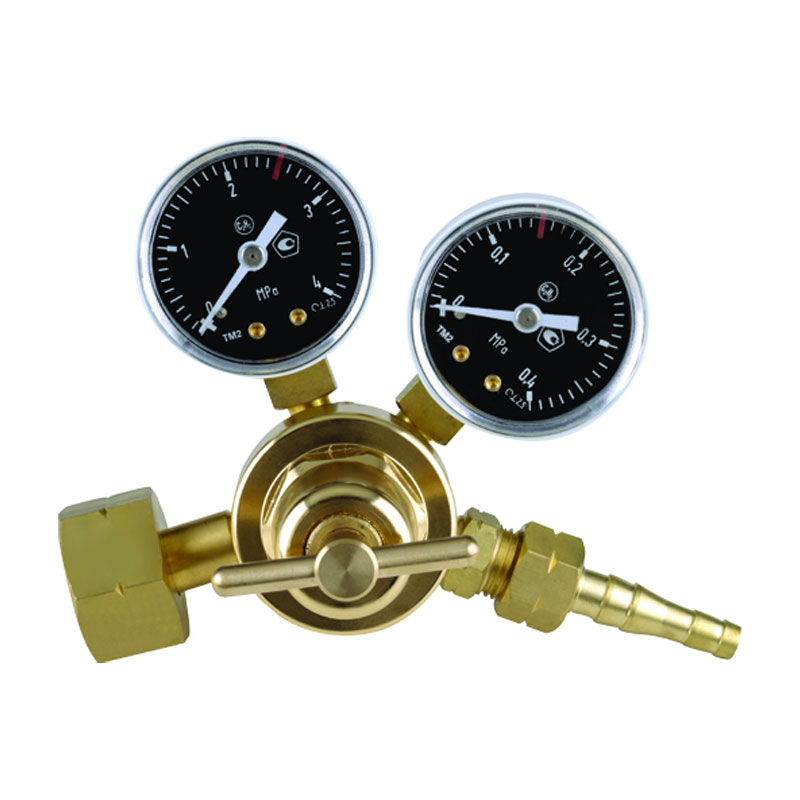 AR-57 হেভি-ডিউটি ইন্ডাস্ট্রিয়াল ওয়েল্ডিংয়ের জন্য সমস্ত ব্রাস অ্যাসিটিলিন রেগুলেটর একটি অল-ব্রাস বডি সহ একটি ভারী-শুল্ক শিল্প নিয়ন্ত্রক, উচ্চ-তীব্রতার ঢালাই এবং কাটার জন্য উপযুক্ত যেখানে আর্দ্রতা, ঠক্ঠক্ শব্দ এবং ক্রমাগত ব্যবহার স্থায়িত্বের দাবি রাখে। পণ্য দেখুন →
ভারী প্লেট কাটা এবং দীর্ঘ উত্পাদন রান নিয়ন্ত্রকের উপর একটি ভিন্ন চাহিদা রাখে। একটি বৃহৎ-প্রবাহ শিল্প মডেল যখন আপনি ক্রমাগত কাটছেন তখন ডেলিভারি স্থিতিশীল রাখে, তাই সকালের প্রথম কাটা থেকে শেষ পর্যন্ত শিখা একই রকম থাকে।
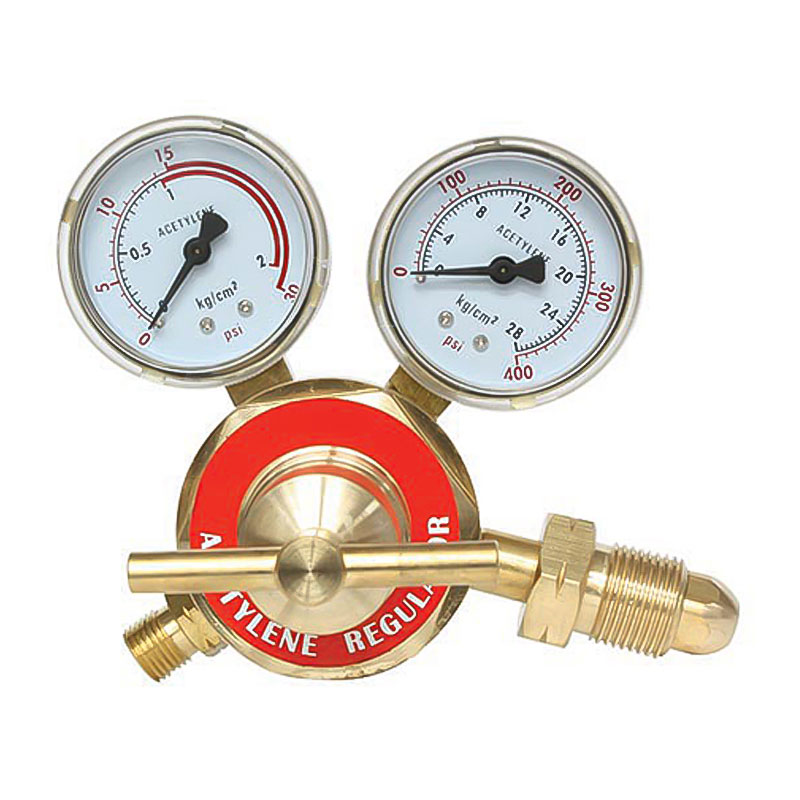 ক্রমাগত কাটার জন্য AR-66 বড় ফ্লো ইন্ডাস্ট্রিয়াল অ্যাসিটিলিন রেগুলেটর দীর্ঘ উৎপাদনের জন্য একটি বৃহৎ-প্রবাহ শিল্প নিয়ন্ত্রক, গ্যাস, টিপ এবং ডিউটি চক্রের সাথে মিলে গেলে ক্রমাগত কাটার মাধ্যমে ডেলিভারি স্থিতিশীল রাখতে সাহায্য করে। পণ্য দেখুন →
যে স্টাইল আপনার বেঞ্চের জন্য উপযুক্ত, মনে রাখবেন যে সেটিংস শুধুমাত্র তখনই নির্ভরযোগ্য থাকে যখন নিয়ন্ত্রকটি গ্যাস, টিপ এবং ডিউটি চক্রের সাথে মিলে যায়।
রেগুলেটর সেটিংস সেই দক্ষতাগুলির মধ্যে একটি যা লজিক ক্লিক না হওয়া পর্যন্ত জটিল বোধ করে: অ্যাসিটিলিন সাইড কম রাখুন, অক্সিজেনটি টিপের সাথে মেলে, সঠিক ক্রমে স্টার্ট-আপের মাধ্যমে কাজ করুন এবং আপনি যা করেছেন তা শিখাকে নিশ্চিত করতে দিন। আপনি যদি মডেলগুলির তুলনা করতে চান বা একটি নির্দিষ্ট টর্চ এবং উপাদানের জন্য চাপের মাধ্যমে কথা বলতে চান, তাহলে আমাদের পরিসরটি দেখুন অ্যাসিটিলিন চাপ নিয়ন্ত্রক অথবা আমাদের আপনার সেটআপের বিশদ বিবরণ পাঠান। এই যন্ত্রগুলি তৈরির প্রায় দুই দশক পরে, চাপ নিয়ন্ত্রণের ব্যবহারিক দিক দিয়ে কথা বলতে আমরা সবসময় খুশি৷
সম্পর্কিত পণ্য
-
-
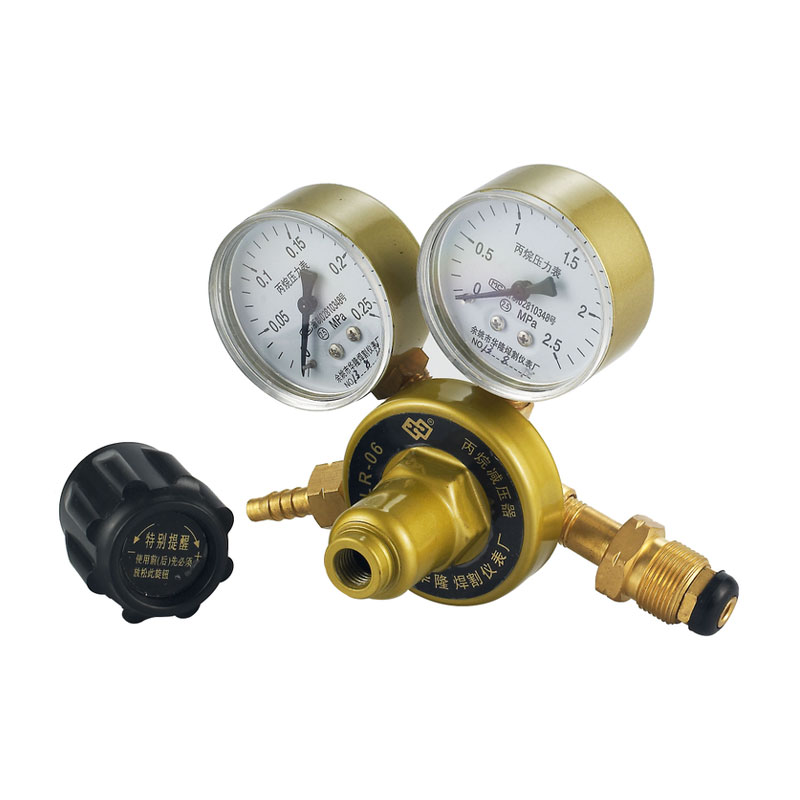
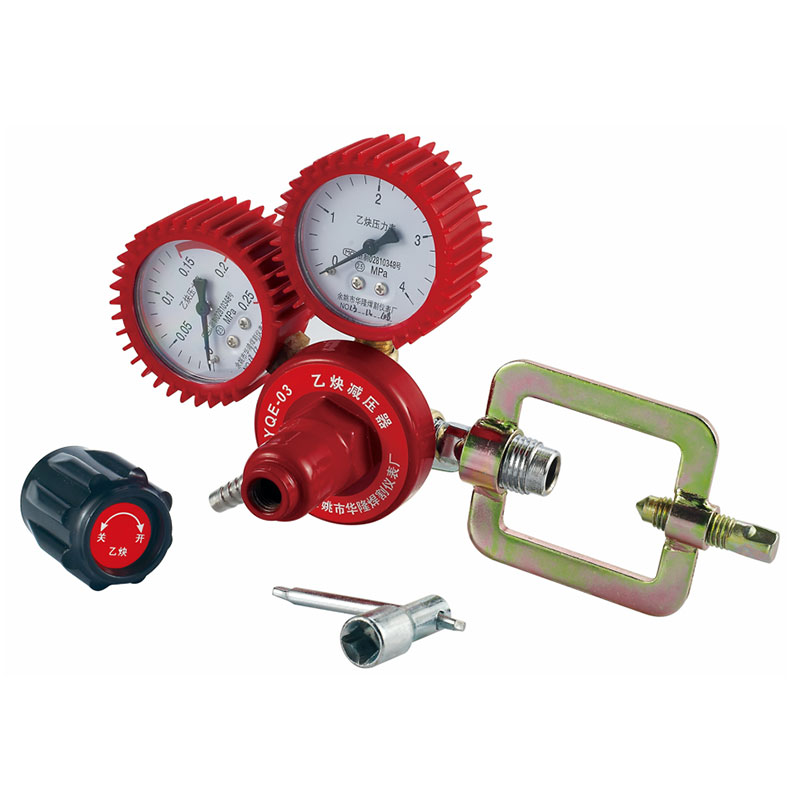
LR-06 সাধারণ-উদ্দেশ্য LPG রেগুলেটর হল একটি চাপ ব্যবস্থাপনা ডিভাইস যা বিভিন্ন গ্যাস অ্যাপ্লিকেশনের...
See Details -
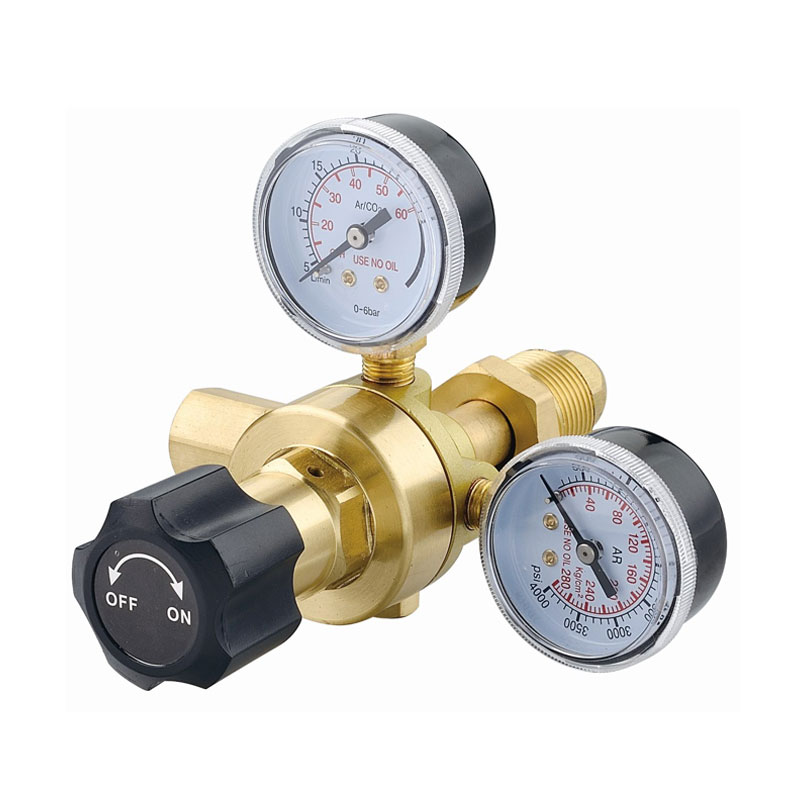
ArR-192 ইন্ডাস্ট্রিয়াল ওয়েল্ডিং আর্গন রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিশেষভাবে ঢালাই...
See Details -
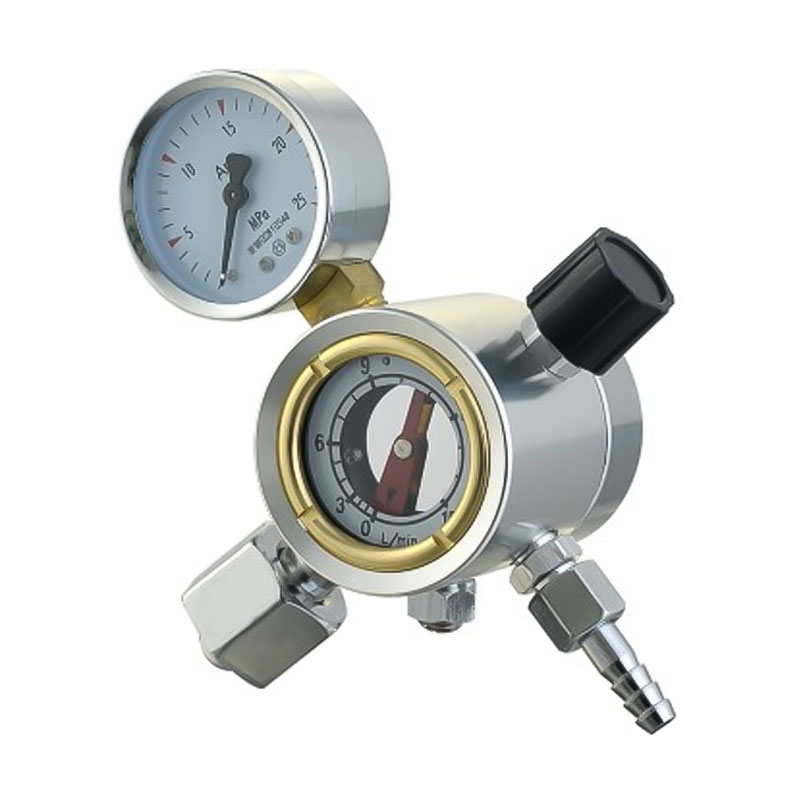
AT-15 হেভি-ডিউটি ইন্ডাস্ট্রিয়াল আর্গন রেগুলেটর কার্যকরভাবে সিলিন্ডার থেকে উচ্চ-চাপ আর্গন গ্যাস...
See Details -
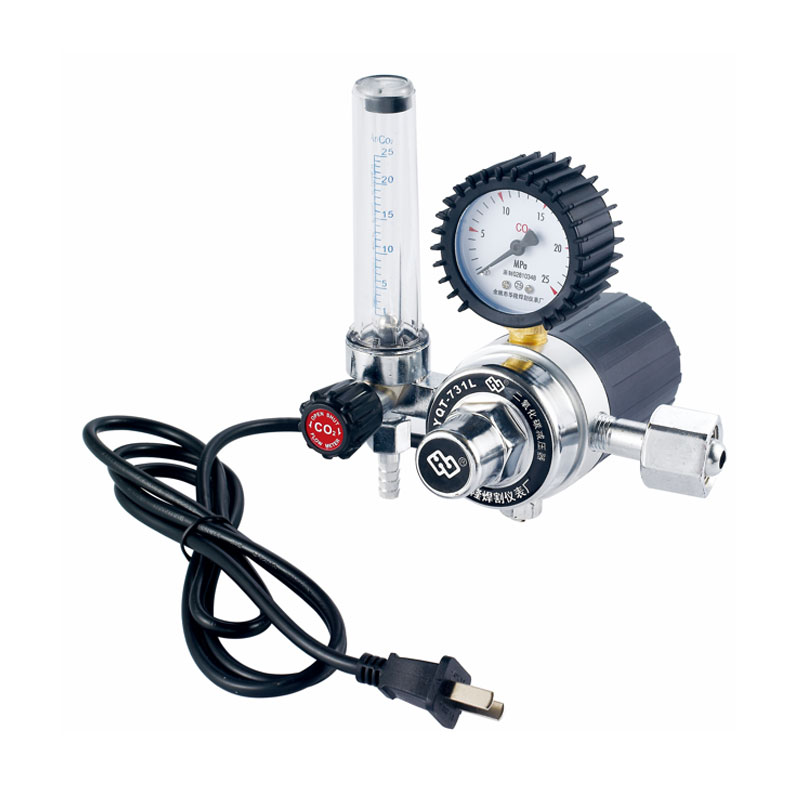
JTR-01 উচ্চ-চাপের যথার্থতা কার্বন ডাই অক্সাইড নিয়ন্ত্রক এমন একটি ডিভাইস যা অ্যাপ্লিকেশনগুলির জন্...
See Details -
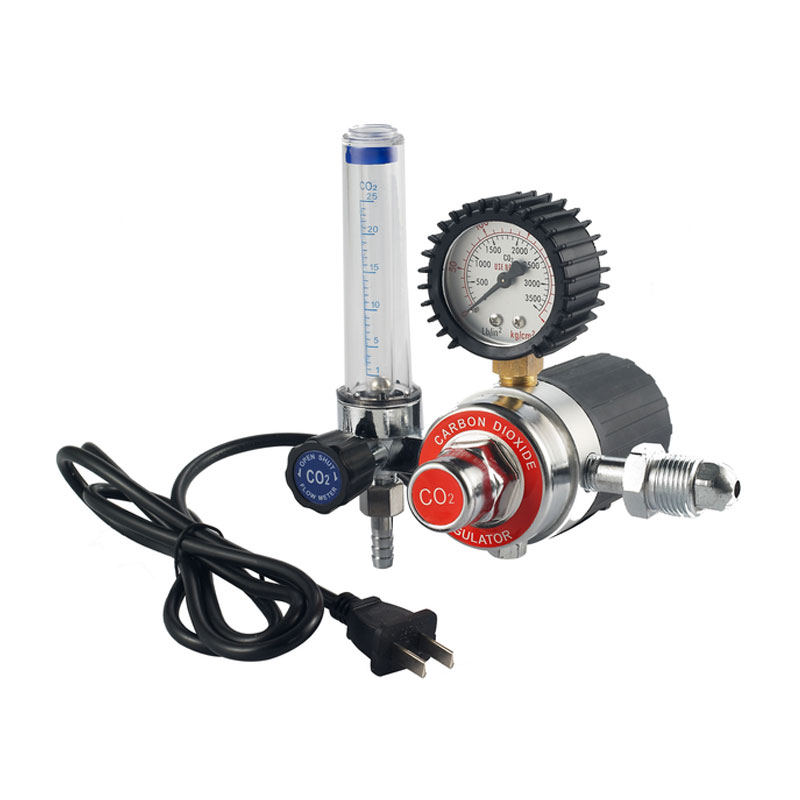
JTR-01A উচ্চ-নির্ভুল কার্বন ডাই অক্সাইড গ্যাস নিয়ন্ত্রক পেশাদার অ্যাপ্লিকেশনের জন্য ডিজাইন করা হ...
See Details -
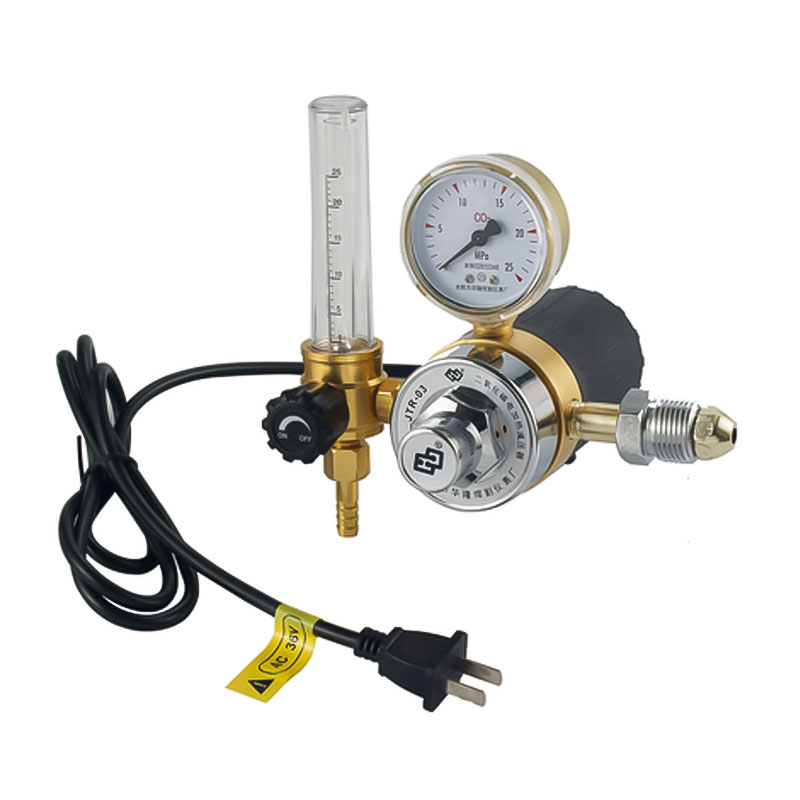
JTR-02A ওয়েল্ডিং কার্বন ডাই অক্সাইড ফ্লো কন্ট্রোলার বিশেষভাবে ঢালাই অপারেশনের জন্য ডিজাইন করা হয...
See Details -
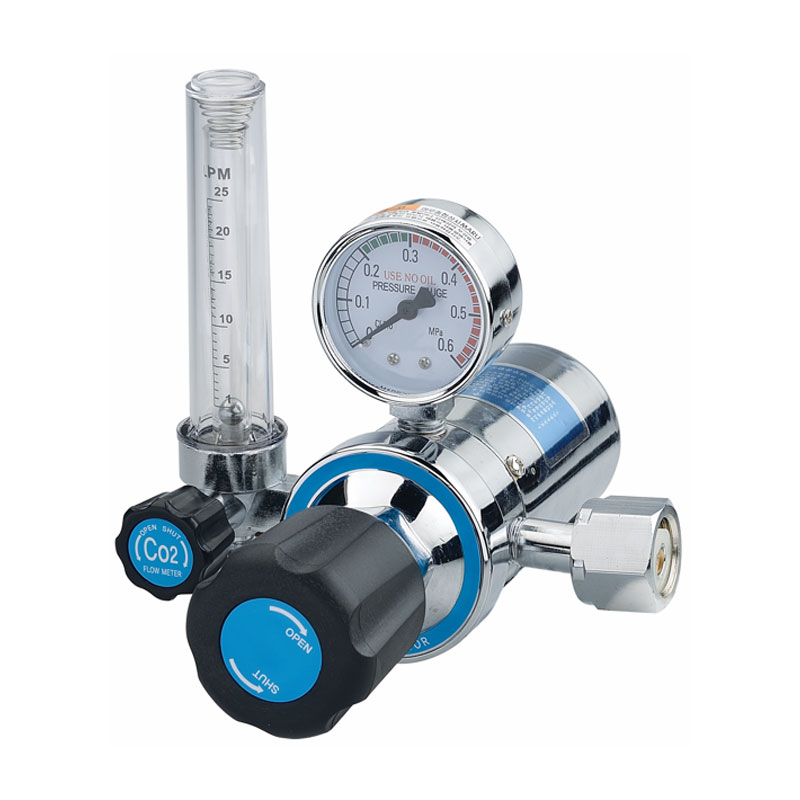
JTR-03 সাধারণ-উদ্দেশ্য কার্বন ডাই অক্সাইড নিয়ন্ত্রক হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিস্তৃত অ্য...
See Details
- আমাদের সম্পর্কে
- কোম্পানির প্রোফাইল
- Factory Show
- Honor & Certificates
- পণ্য
- ঢালাই এবং কাটার জন্য চাপ নিয়ন্ত্রক
- অ্যাকোয়ারিয়াম প্রেসার রেগুলেটর
- বিয়ার এবং পানীয় চাপ নিয়ন্ত্রক
- পাইপলাইন প্রেসার রিডুসার
- যোগাযোগের তথ্য
-
-
+86-180 6927 8236

-
[email protected]

-
নং 1358, তানজিয়ালিং ওয়েস্ট রোড, লানজিয়াং স্ট্রিট, ইউইয়াও, 315400, ঝেজিয়াং

-
- মোবাইল QR কোড

