AR-02 অ্যাসিটিলিন গ্যাস রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা অ্যাসিটিলিন গ্যাসের সাথে ব্যবহা...
See Details
 ইঞ্জিন
অক্সি-অ্যাসিটিলিন কাটিং: কীভাবে অ্যাসিটিলিন এবং অক্সিজেন নিয়ন্ত্রক চাপ সেট করবেন
শিল্প খবর-যখন একজন কাটিং অপারেটর র্যাগড কাটা প্রান্ত, অত্যধিক স্ল্যাগ বা একটি অগ্নিশিখার বিষয়ে অভিযোগ করে যা পপিং এবং মরতে থাকে, তখন অনেক ট্রাবলশুটাররা প্রথম যে জিনিসটি পরীক্ষা করে তা হল টর্চ টিপের আকার এবং পরিষ্কার করা। আরও সাধারণ অপরাধী আসলে আপস্ট্রিম: অ্যাসিটিলিন এবং অক্সিজেন চাপ নিয়ন্ত্রক। এই ছোট উপাদানগুলি ট্যাঙ্কের চাপ নেয় যা অক্সিজেনের জন্য 2,000 psi এবং অ্যাসিটিলিনের জন্য মোটামুটি 250 psi ছাড়িয়ে যেতে পারে এবং এটিকে আপনার কাটিং টর্চের প্রয়োজনীয় পরিসীমার সুনির্দিষ্ট পরিসরে নামিয়ে দেয়। যদি নিয়ন্ত্রক গ্যাসের জন্য ভুল হয়, চাপ প্রবাহিত হয়, বা ডেলিভারি ভলিউম একটি বড় কাটিং টিপ সঙ্গে রাখতে না পারে, টর্চ সামঞ্জস্যের কোন পরিমাণ কাটা ঠিক করবে না। সঠিক সূচনা বিন্দু টর্চকে দোষারোপ করা নয় কিন্তু নিয়ন্ত্রক এবং চাপ সেটিংস যাচাই করা।
কেন অ্যাসিটিলিন অক্সিজেন কাটার সুনির্দিষ্ট চাপ নিয়ন্ত্রণ প্রয়োজন
অক্সি-অ্যাসিটিলিন কাটা রাসায়নিক বিক্রিয়ার উপর নির্ভর করে, শুধু গরম গ্যাসের প্রবাহ নয়। ইস্পাত তার জ্বলন্ত তাপমাত্রায় উত্তপ্ত হয়, তারপর বিশুদ্ধ অক্সিজেনের একটি জেট গরম ধাতুতে নির্দেশিত হয়। অক্সিজেন লোহার সাথে একত্রিত হয়ে আয়রন অক্সাইড তৈরি করে এবং এই এক্সোথার্মিক বিক্রিয়া থেকে তাপ গলে যায় এবং কাটা রেখা বরাবর ধাতুটিকে সরিয়ে দেয়। এই প্রক্রিয়াটি দুটি ভেরিয়েবলের উপর নির্ভর করে: জ্বলন্ত তাপমাত্রায় পৌঁছানোর জন্য পর্যাপ্ত তাপ এবং জারণ প্রতিক্রিয়া বজায় রাখার জন্য পর্যাপ্ত অক্সিজেনের পরিমাণ।
অ্যাসিটিলিন জ্বালানী গ্যাস প্রাথমিক উত্তাপের শিখা সরবরাহ করে। অক্সিজেন শিখা এবং কাটিং জেট উভয় সমর্থন করে। উভয় গ্যাসই সঠিক চাপ এবং প্রবাহ হারে টর্চে পৌঁছাতে হবে। একটি সম্পূর্ণ অক্সিজেন সিলিন্ডারে সিলিন্ডারের চাপ 2,200 psi এ পৌঁছাতে পারে। অ্যাসিটিলিন সিলিন্ডার, যা গ্যাসকে স্থিতিশীল রাখার জন্য ছিদ্রযুক্ত ভর এবং অ্যাসিটোনে ভরা থাকে, তাদের সর্বোচ্চ অনুমোদিত চাপ থাকে 250 psi এবং এর উপরে কখনই ব্যবহার করা উচিত নয়। একটি নিয়ন্ত্রক ছাড়া, এই চাপ একটি কাটিয়া টর্চ ধ্বংস করবে এবং একটি অনিরাপদ অবস্থা তৈরি করবে। একটি চাপ নিয়ন্ত্রক সিলিন্ডারের চাপ একটি নিয়ন্ত্রিত আউটলেট চাপে হ্রাস করে এবং সিলিন্ডার খালি হওয়ার সাথে সাথে এটি বজায় রাখে।
অক্সি-অ্যাসিটিলিন কাটিংয়ের জন্য স্ট্যান্ডার্ড প্রেসার সেটিংস
চাপের সেটিংস টর্চ টিপের আকার এবং ধাতুর বেধের উপর নির্ভর করে। বেশিরভাগ সাধারণ কাটিং কাজের জন্য, অ্যাসিটিলিনের কাজের চাপ 5 থেকে 15 psi এর মধ্যে পড়ে, যখন কাটার অক্সিজেনের চাপ সাধারণত 40 থেকে 55 psi একটি 3/8-ইঞ্চি পায়ের পাতার মোজাবিশেষ এবং একটি মাঝারি কাটিং টিপের মধ্যে হয়। 1/2-ইঞ্চি ইস্পাতের একটি সাধারণ সূচনা পয়েন্ট হল 10 psi অ্যাসিটিলিন এবং 45 psi অক্সিজেন। বড় টিপস এবং মোটা প্লেটের জন্য বেশি অক্সিজেন প্রবাহের প্রয়োজন হয়, অগত্যা বেশি অ্যাসিটিলিন চাপ নয়; অ্যাসিটিলিন চাপ 15 পিএসআই এর বেশি বাড়ানো উচিত নয় কারণ উচ্চ চাপে অ্যাসিটিলিন অস্থির হয়ে যায়।
| উপাদান পুরুত্ব | অ্যাসিটিলিন চাপ | অক্সিজেন চাপ | টিপের আকার |
|---|---|---|---|
| 1/4 ইঞ্চি পর্যন্ত | 5 থেকে 8 পিএসআই | 35 থেকে 40 পিএসআই | 0 বা 1 |
| 1/4 থেকে 1/2 ইঞ্চি | 8 থেকে 10 psi | 40 থেকে 45 psi | 1 বা 2 |
| 1/2 থেকে 1 ইঞ্চি | 10 থেকে 15 পিএসআই | 45 থেকে 55 psi | 2 বা 3 |
| 1 ইঞ্চির বেশি | 12 থেকে 15 পিএসআই | 55 থেকে 70 psi | 4 বা বড় |
এই পরিসংখ্যান শুরু পয়েন্ট. আপনার টর্চ এবং কাটিং টিপের প্রস্তুতকারক আরও বিস্তারিত চার্ট প্রদান করবে। টর্চটি চালু থাকার সময় নিয়ন্ত্রক অবশ্যই এই চাপগুলিকে ধারাবাহিকভাবে সরবরাহ করতে সক্ষম হবেন। আপনি কাটিং লিভার টানলে চাপ কমে গেলে, রেগুলেটরটি খুব ছোট, ক্ষতিগ্রস্ত বা ভুলভাবে সেট হতে পারে।
সঠিক অ্যাসিটিলিন এবং অক্সিজেন নিয়ন্ত্রক নির্বাচন করা
অ্যাসিটিলিন এবং অক্সিজেন কখনই একই নিয়ন্ত্রক ব্যবহার করবেন না। ক্রস-সংযোগ প্রতিরোধ করার জন্য অ্যাসিটিলিন নিয়ন্ত্রকদের একটি বাম-হাতে থ্রেডযুক্ত সংযোগ রয়েছে এবং এগুলি এমন সামগ্রী দিয়ে তৈরি করা হয় যা অ্যাসিটিলিন পরিষেবার জন্য নিরাপদ। অক্সিজেন পরিষেবার জন্য একটি অক্সিজেন নিয়ন্ত্রক অবশ্যই পরিষ্কার করতে হবে এবং ডান হাতের থ্রেড ব্যবহার করতে হবে। দুটি বিনিময়যোগ্য নয়, এবং ভুল নিয়ন্ত্রক ব্যবহার করা একটি গুরুতর নিরাপত্তা বিপত্তি।
কাটা কাজের জন্য একটি অ্যাসিটিলিন নিয়ন্ত্রক নির্বাচন করার সময়, তিনটি জিনিস দেখুন: প্রবাহ পরিসীমা জুড়ে একটি স্থিতিশীল আউটলেট চাপ, একটি চাপ পরিমাপক যা পড়া সহজ এবং সঠিক এবং একটি বডি যা ডিউটি চক্র পরিচালনা করতে পারে। উচ্চ-ভলিউম কাটিং কাজের জন্য, একটি বৃহত্তর ডায়াফ্রাম এবং একটি উচ্চ-প্রবাহ বডি সহ একটি নিয়ন্ত্রক হালকা-শুল্ক মডেলের চেয়ে ভাল চাপ বজায় রাখবে। আপনি যদি ক্রমাগত কাটিং করছেন, তাহলে নিয়ন্ত্রককে জমে যাওয়া উচিত নয় বা চাপ সৃষ্টি করতে দেওয়া উচিত নয়। একটি উচ্চ-স্থিতিশীলতা ঢালাই এবং কাটিং অ্যাসিটিলিন নিয়ন্ত্রক এই ধরনের দায়িত্বের জন্য একটি শক্তিশালী বিকল্প।
 AR-56 উচ্চ-স্থিতিশীলতা ঢালাই এবং কাটিং অ্যাসিটিলিন রেগুলেটর ক্রমাগত কাটার জন্য, এই অ্যাসিটিলিন নিয়ন্ত্রক বিভিন্ন সিলিন্ডারের চাপে স্থির আউটলেট চাপ বজায় রাখে। এর মজবুত নির্মাণ এবং বৃহৎ ডায়াফ্রাম স্থির হয়ে যাওয়া এবং চাপের ক্রীপ প্রতিরোধ করে, সুসংগত শিখা এবং নির্ভরযোগ্য অপারেশন নিশ্চিত করে। পণ্য দেখুন →
অক্সিজেনের ক্ষেত্রেও একই যুক্তি প্রযোজ্য। কাটিং অক্সিজেন জেটের জন্য 40 থেকে 70 psi এ নিরবচ্ছিন্ন, উচ্চ-আয়তনের সরবরাহ প্রয়োজন। একটি নিয়ন্ত্রক যা প্রবাহ বা স্পাইক চাপকে সীমাবদ্ধ করে তা অসামঞ্জস্যপূর্ণ কাট এবং গ্যাসের অপচয় ঘটায়। একটি অবিচ্ছিন্ন অপারেশন রেটিং এবং একটি শক্তিশালী শরীর সহ একটি অক্সিজেন নিয়ন্ত্রক উচ্চ-শুল্ক কাটার জন্য একটি নিরাপদ পছন্দ।
 OR-07A ক্রমাগত অপারেশন অক্সিজেন চাপ নিয়ন্ত্রণ নিয়ন্ত্রক এই অক্সিজেন নিয়ন্ত্রক বর্ধিত ব্যবহারের জন্য একটি টেকসই নকশা সহ উচ্চ খাঁড়ি চাপ থেকে স্থিতিশীল আউটপুট সরবরাহ করে। এর সুনির্দিষ্ট সামঞ্জস্য এবং লিক-প্রতিরোধী সংযোগগুলি নিরবচ্ছিন্ন কাটাকে সমর্থন করে, বর্জ্য হ্রাস করে এবং কাটের মান উন্নত করে। পণ্য দেখুন →
একক-পর্যায় বনাম দুই-পর্যায় নিয়ন্ত্রক
একটি একক-পর্যায়ের নিয়ন্ত্রক এক ধাপে চাপ কমায়। যেহেতু সিলিন্ডারে গ্যাস ব্যবহার করা হয়, আউটলেট চাপ সামান্য প্রবাহিত হতে পারে কারণ ইনলেট চাপ পরিবর্তন হয়। একটি দ্বি-পর্যায়ের নিয়ন্ত্রক দুটি চাপ কমানোর পদক্ষেপ ব্যবহার করে এবং সিলিন্ডারের জীবনের উপর আরও স্থিতিশীল আউটলেট চাপ সরবরাহ করে। অক্সি-অ্যাসিটিলিন কাটার জন্য, আপনি যদি দীর্ঘ কাজ চালান বা বড় সিলিন্ডার ব্যবহার করেন তবে একটি দ্বি-পর্যায়ের নিয়ন্ত্রক প্রায়শই অতিরিক্ত মূল্যের মূল্য। স্থিতিশীল চাপ একটি শান্ত শিখা এবং আরো সামঞ্জস্যপূর্ণ কাটা গুণমানে অনুবাদ করে।
কেনার আগে, আউটপুট চাপ পরিসীমা, ইনলেট সংযোগের ধরন, সঠিক গ্যাসের জন্য গেজগুলি চিহ্নিত করা হয়েছে কিনা এবং বডিটি নকল পিতল বা টেকসই খাদ দিয়ে তৈরি কিনা তা পরীক্ষা করে দেখুন। এই গাইড পড়ুন সঠিক অ্যাসিটিলিন চাপ নিয়ন্ত্রক নির্বাচন করা আরো বিস্তারিত জানার জন্য এছাড়াও আপনি সম্পূর্ণ লাইন ব্রাউজ করতে পারেন অ্যাসিটিলিন চাপ নিয়ন্ত্রক বিভিন্ন চাপ পরিসীমা এবং প্রবাহ ক্ষমতার সাথে মডেলের তুলনা করতে।
সাধারণ নিয়ন্ত্রকের ভুল এবং ক্রয় ঝুঁকি
সবচেয়ে সাধারণ ভুল হল একটি ভিন্ন গ্যাসের উদ্দেশ্যে একটি সামঞ্জস্যযোগ্য নিয়ন্ত্রক ব্যবহার করা। একটি CO2 নিয়ন্ত্রক দুর্ঘটনাক্রমে একটি অ্যাসিটিলিন বোতলে ফিট হতে পারে, তবে এর উপাদান এবং চাপের পরিসর অ্যাসিটিলিনের জন্য উপযুক্ত নয়। এটি অভ্যন্তরীণ ক্ষতি বা অনিয়ন্ত্রিত চাপ হতে পারে। আরেকটি ঘন ঘন সমস্যা হল খুব সংকীর্ণ একটি চাপ পরিসীমা সহ একটি নিয়ন্ত্রক নির্বাচন করা। উদাহরণস্বরূপ, 30 psi-এর সর্বোচ্চ আউটলেট চাপ সহ একটি নিয়ন্ত্রক একটি ছোট টর্চের জন্য ভাল হতে পারে তবে ভারী কাটা কাজের জন্য যথেষ্ট অক্সিজেন চাপ সরবরাহ করবে না।
চাপ ক্রীপ আরেকটি সমস্যা। একটি নিয়ন্ত্রক যা হামাগুড়ি দেয় আপনি এটি সেট করার পরে ধীরে ধীরে আউটলেট চাপ বৃদ্ধি করবে। এর ফলে অ্যাসিটিলিন চাপ 15 psi নিরাপত্তা সীমার উপরে উঠতে পারে এবং একটি অস্থির শিখা বা ফ্ল্যাশব্যাক ঝুঁকির দিকে নিয়ে যেতে পারে। আপনি যদি কয়েক মিনিটের মধ্যে সুচ উপরের দিকে প্রবাহিত হতে দেখেন, তাহলে রেগুলেটরটি প্রতিস্থাপন করুন বা এটিকে সার্ভিসিং করুন। এছাড়াও, সংযোগগুলিতে তেল বা গ্রীসের লক্ষণ দেখায় এমন একটি নিয়ন্ত্রক ব্যবহার করবেন না। অক্সিজেন নিয়ন্ত্রকগুলি অবশ্যই হাইড্রোকার্বন মুক্ত হতে হবে কারণ চাপের অধীনে অক্সিজেন তেল এবং গ্রীসের সাথে হিংসাত্মক প্রতিক্রিয়া দেখায়।
কেনার সময়, এমন একজন সরবরাহকারীর কাছ থেকে কিনুন যিনি আপনার সাধারণ কাজের সাথে মেলে এমন অ্যাসিটিলিন এবং অক্সিজেন নিয়ন্ত্রক উভয়ই অফার করেন। আপনি যদি প্রায়ই পুরু ইস্পাত কাটা, একটি উচ্চ-প্রবাহ অক্সিজেন নিয়ন্ত্রক আরো ব্যয়. যদি আপনার কাজ মাঝে মাঝে এবং হালকা হয়, তাহলে একটি কমপ্যাক্ট এবং অর্থনৈতিক নিয়ন্ত্রক যথেষ্ট হতে পারে। আপনার নির্দিষ্ট গেজ প্রয়োজন বা কাস্টমাইজেশনের জন্য অনুমতি দেওয়া আছে কিনা তা বিবেচনা করুন, যেহেতু কিছু কাটিং টেবিল এবং ফ্যাক্টরি ইনস্টলেশনের জন্য নির্দিষ্ট ইন্টারফেস থ্রেডের প্রয়োজন হয়।
রক্ষণাবেক্ষণ এবং নিরাপত্তা চেকলিস্ট
- ক্ষতি বা ফাটল লেন্সের জন্য প্রতিটি শিফটের আগে রেগুলেটর গেজ পরীক্ষা করুন।
- যাচাই করুন যে অ্যাসিটিলিন রেগুলেটর পায়ের পাতার মোজাবিশেষ অ্যাসিটিলিন সিলিন্ডারের সাথে এবং অক্সিজেন নিয়ন্ত্রক অক্সিজেন সিলিন্ডারের সাথে সংযুক্ত রয়েছে।
- সিলিন্ডারের ভালভগুলি ধীরে ধীরে খুলুন এবং চাপ দেওয়ার সময় পাশে দাঁড়ান।
- অক্সিজেন নিয়ন্ত্রকের ফিটিংগুলিতে গ্রীস বা তেল ব্যবহার করবেন না।
- টর্চের শেষে প্রতিটি পায়ের পাতার মোজাবিশেষ সংক্ষিপ্তভাবে খোলার মাধ্যমে টর্চ জ্বালানোর আগে লাইনগুলি পরিষ্কার করুন৷
- একটি লিক-সনাক্তকরণ সমাধান ব্যবহার করে লিকের জন্য ডায়াফ্রাম হাউজিং পরিদর্শন করুন।
- ব্যবহারের পরে, সিলিন্ডার ভালভ বন্ধ করুন এবং নিয়ন্ত্রক এবং পায়ের পাতার মোজাবিশেষ থেকে চাপ রক্তপাত.
এই পদক্ষেপগুলি মাত্র কয়েক মিনিট সময় নেয় তবে সবচেয়ে সাধারণ দুর্ঘটনা প্রতিরোধ করে৷ একটি নিয়ন্ত্রক যার যত্ন নেওয়া হয় বহু বছর ধরে ধারাবাহিক চাপ সরবরাহ করবে।
নীচের লাইন
অক্সি-অ্যাসিটিলিন কাটা এখনও পুরানো দিনের, নির্ভরযোগ্য হার্ডওয়্যারের উপর নির্ভর করে। একটি কাটিয়া মশাল শুধুমাত্র এটি প্রদান করা চাপ হিসাবে ভাল. টিপের আকার এবং উপাদানের বেধের উপর নির্ভর করে 5 থেকে 15 psi এর মধ্যে অ্যাসিটিলিন এবং 35 থেকে 70 psi এর মধ্যে অক্সিজেন সেট করুন, তারপর পরীক্ষা করুন যে রিডিংগুলি সম্পূর্ণ প্রবাহের অধীনে স্থিরভাবে ধরে আছে। নিয়ন্ত্রক নির্বাচন করুন যেগুলি গ্যাসের জন্য রেট করা হয়, কাজের জন্য মাপ করা হয় এবং প্রয়োজনে ক্রমাগত অপারেশনের জন্য তৈরি করা হয়। সঠিক অ্যাসিটিলিন এবং অক্সিজেন নিয়ন্ত্রকদের সাথে, পরিষ্কার কাটা, নিরাপদ অপারেশন, এবং ধারাবাহিক গ্যাস খরচ অর্জন করা অনেক সহজ হয়ে যায়।
সম্পর্কিত পণ্য
-
-
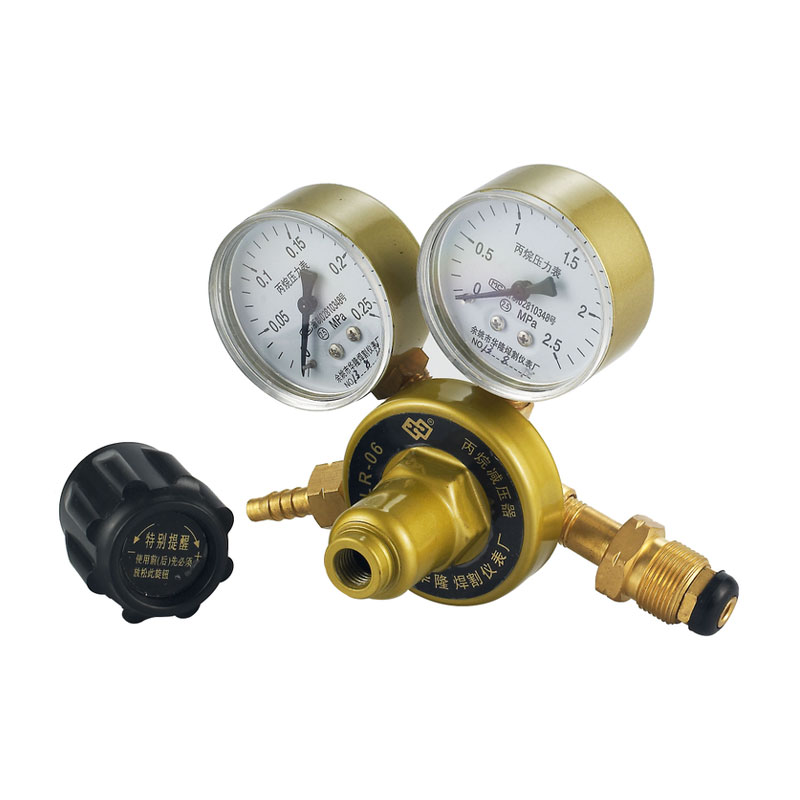
LR-06 সাধারণ-উদ্দেশ্য LPG রেগুলেটর হল একটি চাপ ব্যবস্থাপনা ডিভাইস যা বিভিন্ন গ্যাস অ্যাপ্লিকেশনের...
See Details -
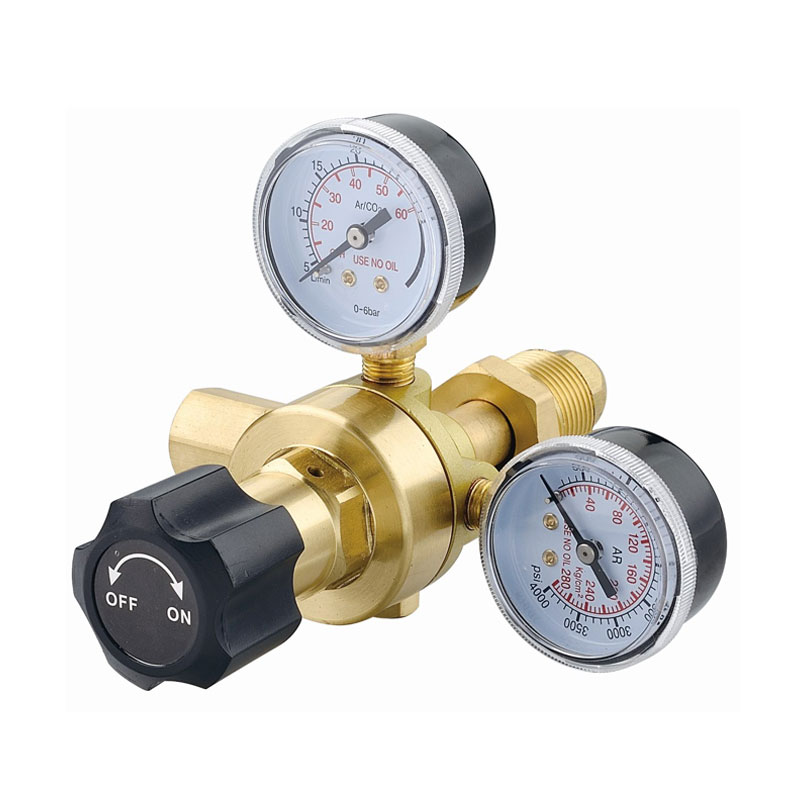
ArR-192 ইন্ডাস্ট্রিয়াল ওয়েল্ডিং আর্গন রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিশেষভাবে ঢালাই...
See Details -
AT-15 হেভি-ডিউটি ইন্ডাস্ট্রিয়াল আর্গন রেগুলেটর কার্যকরভাবে সিলিন্ডার থেকে উচ্চ-চাপ আর্গন গ্যাস...
See Details -
JTR-01 উচ্চ-চাপের যথার্থতা কার্বন ডাই অক্সাইড নিয়ন্ত্রক এমন একটি ডিভাইস যা অ্যাপ্লিকেশনগুলির জন্...
See Details -
JTR-01A উচ্চ-নির্ভুল কার্বন ডাই অক্সাইড গ্যাস নিয়ন্ত্রক পেশাদার অ্যাপ্লিকেশনের জন্য ডিজাইন করা হ...
See Details -
JTR-02A ওয়েল্ডিং কার্বন ডাই অক্সাইড ফ্লো কন্ট্রোলার বিশেষভাবে ঢালাই অপারেশনের জন্য ডিজাইন করা হয...
See Details -
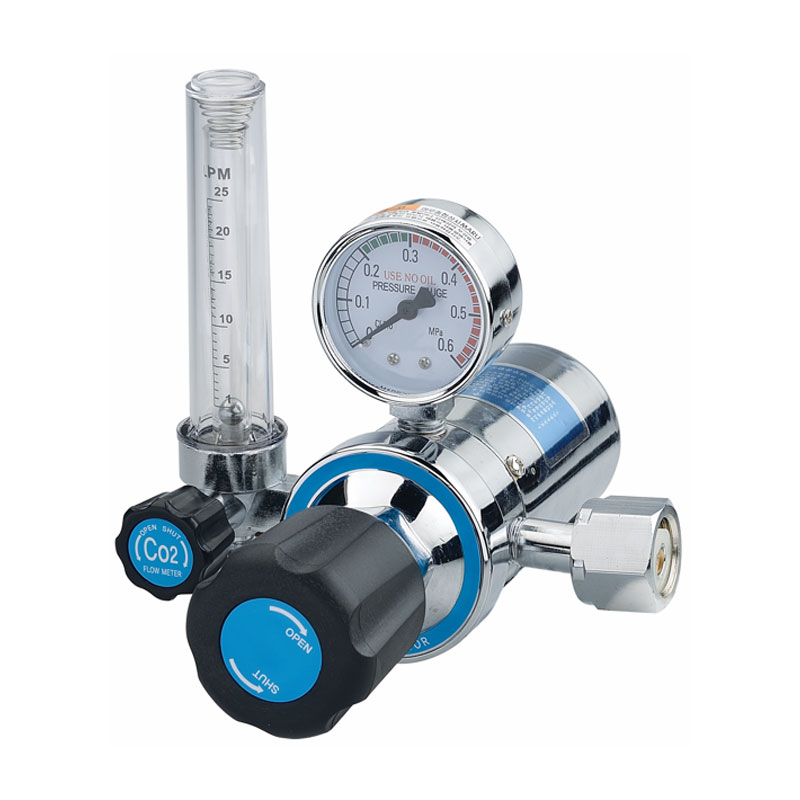
JTR-03 সাধারণ-উদ্দেশ্য কার্বন ডাই অক্সাইড নিয়ন্ত্রক হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিস্তৃত অ্য...
See Details
- আমাদের সম্পর্কে
- কোম্পানির প্রোফাইল
- Factory Show
- Honor & Certificates
- পণ্য
- ঢালাই এবং কাটার জন্য চাপ নিয়ন্ত্রক
- অ্যাকোয়ারিয়াম প্রেসার রেগুলেটর
- বিয়ার এবং পানীয় চাপ নিয়ন্ত্রক
- পাইপলাইন প্রেসার রিডুসার
- যোগাযোগের তথ্য
-
-
+86-180 6927 8236

-
[email protected]

-
নং 1358, তানজিয়ালিং ওয়েস্ট রোড, লানজিয়াং স্ট্রিট, ইউইয়াও, 315400, ঝেজিয়াং

-
- মোবাইল QR কোড

