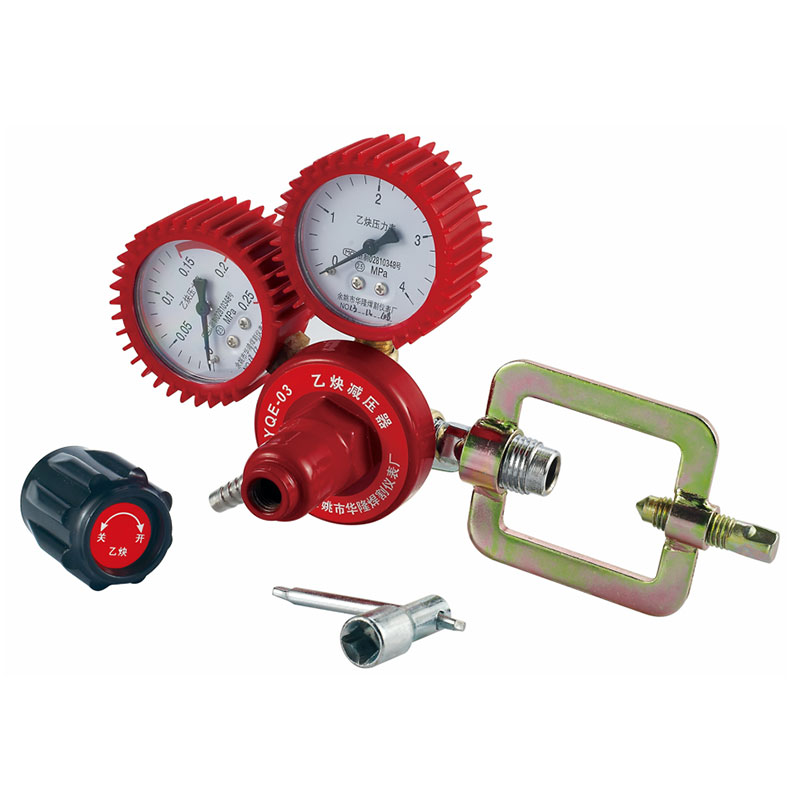
AR-02 অ্যাসিটিলিন গ্যাস রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা অ্যাসিটিলিন গ্যাসের সাথে ব্যবহা...
See Details
 ইঞ্জিন
চাপ নিয়ন্ত্রকদের কাটার জন্য চূড়ান্ত নির্দেশিকা: ফাংশন, প্রকার এবং কেনার পরামর্শ
শিল্প খবর-A চাপ নিয়ন্ত্রক কাটা একটি সিলিন্ডার থেকে অক্সি-ফুয়েল বা প্লাজমা কাটিয়া অপারেশনের জন্য প্রয়োজনীয় নিয়ন্ত্রিত আউটপুটে উচ্চ-চাপের গ্যাস কমিয়ে দেয়। সঠিক নিয়ন্ত্রক তিনটি বিষয়ের উপর নির্ভর করে: গ্যাস পরিষেবা (অক্সিজেন এবং জ্বালানী গ্যাস যেমন অ্যাসিটিলিন, প্রোপেন, বা প্রাকৃতিক গ্যাস প্রতিটির জন্য সঠিক CGA ফিটিং সহ একটি ডেডিকেটেড রেগুলেটর প্রয়োজন), চাপ পরিসীমা আপনার কাটিয়া প্রক্রিয়া চাহিদা (অক্সি-ফুয়েল কাটিংয়ের জন্য সাধারণত পাতলা প্লেটের জন্য 20-60 PSI অক্সিজেন এবং মোটা প্লেটের জন্য 90 PSI পর্যন্ত অক্সিজেনের প্রয়োজন হয়, যখন প্লাজমা কাটার জন্য প্রায়ই 60-120 PSI পরিষ্কার, শুষ্ক বাতাসের প্রয়োজন হয়), এবং প্রবাহ ক্ষমতা চাপ ড্রপ ছাড়া একটি স্থিতিশীল কাটা বজায় রাখা প্রয়োজন. একটি আন্ডারসাইজড বা গ্যাস-বেমানান নিয়ন্ত্রক নির্বাচন করা অসঙ্গত কাট গুণমান, ড্রস বিল্ডআপ এবং নিরাপত্তা ঝুঁকির দিকে পরিচালিত করে।
কাটিং প্রেসার রেগুলেটর কী এবং এটি কীভাবে কাজ করে
একটি কাটিং চাপ নিয়ন্ত্রক একটি গ্যাস সিলিন্ডারের সাথে সংযোগ করে এবং সঞ্চিত সিলিন্ডারের চাপকে কাটিং টর্চ বা প্লাজমা সিস্টেমে সরবরাহ করা একটি স্থিতিশীল কাজের চাপে নামিয়ে দেয়। অক্সি-জ্বালানি কাটা উচ্চ-বিশুদ্ধ অক্সিজেনের একটি স্থির প্রবাহের উপর নির্ভর করে যা একটি প্রিহিট জ্বালানী গ্যাসের সাথে মিলিত হয় যাতে কাটা লাইন বরাবর ধাতু গলে যায় এবং উড়িয়ে দেয়। প্লাজমা কাটার পরিবর্তে একটি নিয়ন্ত্রিত গ্যাস (প্রায়শই সংকুচিত বায়ু, নাইট্রোজেন বা অক্সিজেন) ব্যবহার করে আয়নিত প্লাজমা আর্ক তৈরি করে যা উপাদানটিকে বিচ্ছিন্ন করে।
অভ্যন্তরীণভাবে, নিয়ন্ত্রক একটি মধ্যচ্ছদা-এবং-স্প্রিং মেকানিজম ব্যবহার করে যা নীতিগতভাবে অন্যান্য গ্যাস নিয়ন্ত্রকদের মতন: অপারেটর অ্যাডজাস্টমেন্ট স্ক্রু ঘুরিয়ে দেয়, ডায়াফ্রামের বিরুদ্ধে স্প্রিং টেনশন একটি অভ্যন্তরীণ ভালভ খোলে বা বন্ধ করে, কতটা গ্যাস নিম্ন-চাপের দিকে যায় তা নিয়ন্ত্রণ করে। একটি সঠিকভাবে কাজ করা কাটিং রেগুলেটরকে সেট পয়েন্টের প্রায় 1-3 PSI এর মধ্যে ডেলিভারি চাপ রাখা উচিত , এমনকি টর্চের চাহিদা ভেদন এবং কাটার সময় ওঠানামা করে।
কাটিং প্রেসার রেগুলেটর এর প্রকারভেদ
কাটিং নিয়ন্ত্রকগুলিকে তারা যে কাটিং প্রক্রিয়া সমর্থন করে এবং তাদের অভ্যন্তরীণ চাপ-হ্রাস নকশা দ্বারা শ্রেণীবদ্ধ করা হয়।
অক্সি-জ্বালানি কাটিং নিয়ন্ত্রক
এগুলি মিলিত জোড়ায় আসে: একটি অক্সিজেন নিয়ন্ত্রক এবং একটি জ্বালানী গ্যাস নিয়ন্ত্রক (অ্যাসিটিলিন, প্রোপেন বা প্রাকৃতিক গ্যাস)। এগুলি কখনই বিনিময়যোগ্য নয়, যেহেতু জ্বালানী গ্যাস ফিটিংগুলি বাম হাতের থ্রেড এবং নিম্ন চাপের রেটিং ব্যবহার করে, যখন অক্সিজেন নিয়ন্ত্রকগুলি ডান হাতের থ্রেড ব্যবহার করে এবং অনেক বেশি ইনলেট চাপের জন্য রেট করা হয়।
প্লাজমা কাটিং গ্যাস রেগুলেটর
প্লাজমা সিস্টেমগুলি প্রায়শই একটি ফিল্টার এবং আর্দ্রতা বিভাজকের সাথে তৈরি বা জোড়াযুক্ত একটি নিয়ন্ত্রক ব্যবহার করে, যেহেতু বায়ু সরবরাহে এমনকি অল্প পরিমাণে জল বা তেলের মান খারাপ হতে পারে এবং ভোগ্য জীবনকে ছোট করতে পারে। অনেক দোকানের কম্প্রেসার একটি ডেডিকেটেড লাইন রেগুলেটরের মাধ্যমে প্লাজমা কাটার খাওয়ায় যা একটি সিলিন্ডার-স্টাইল ইউনিটের পরিবর্তে ক্রমাগত উচ্চ-প্রবাহের আউটপুটের জন্য রেট করা হয়।
একক-মঞ্চ বনাম দুই-পর্যায়ের নকশা
একক-পর্যায়ের কাটিং নিয়ন্ত্রকগুলি বহনযোগ্য এবং হালকা-শুল্ক ব্যবহারের জন্য সাধারণ। সিলিন্ডারের চাপ কমে যাওয়ায় দ্বি-পর্যায়ের নিয়ন্ত্রকরা একটি স্থির আউটপুট বজায় রাখে, যা পুরু প্লেটে দীর্ঘ, ক্রমাগত কাটার জন্য সবচেয়ে গুরুত্বপূর্ণ। দুই-পর্যায়ের ইউনিটগুলি সাধারণত 2 পিএসআই-এর নিচে চাপ কমায় সিলিন্ডার 500 PSI-এর নিচে নেমে গেলে একক-পর্যায়ের মডেলে 5-8 PSI-এর তুলনায়।
| কাটার প্রক্রিয়া | গ্যাস ব্যবহার করা হয়েছে | সাধারণ কাজের চাপ | সাধারণ ফিটিং |
|---|---|---|---|
| অক্সি-অ্যাসিটিলিন কাটিং | অক্সিজেন | 20-60 PSI | সিজিএ 540 |
| অক্সি-অ্যাসিটিলিন কাটিং | অ্যাসিটিলিন | 3-15 PSI | CGA 510 (বাম হাতের থ্রেড) |
| অক্সি-প্রোপেন কাটিং | প্রোপেন | 5-20 PSI | CGA 510 (বাম হাতের থ্রেড) |
| প্লাজমা কাটিং | সংকুচিত বায়ু / নাইট্রোজেন | 60-120 PSI | এনপিটি লাইন ফিটিং |
মূল উপাদান এবং তাদের কার্যাবলী
- উচ্চ-চাপ পরিমাপক: অবশিষ্ট সিলিন্ডারের চাপ নির্দেশ করে যাতে অপারেটররা একটি কাটা বাধাগ্রস্ত হওয়ার আগে গ্যাস প্রতিস্থাপনের পরিকল্পনা করতে পারে।
- নিম্নচাপ (ডেলিভারি) গেজ: কাটিং টর্চ বা প্লাজমা সিস্টেমে পাঠানো কাজের চাপ দেখায়।
- সমন্বয় স্ক্রু: প্লেটের পুরুত্ব কাটার জন্য প্রয়োজনীয় নির্দিষ্ট চাপে অপারেটরকে ডায়াল করতে দেয়।
- ডায়াফ্রাম এবং বসন্ত সমাবেশ: নিম্নধারার চাহিদা পরিবর্তনে সাড়া দিয়ে একটি সামঞ্জস্যপূর্ণ আউটপুট চাপ বজায় রাখে।
- নিরাপত্তা ত্রাণ ভালভ: চাপ নিয়ন্ত্রকের রেট সীমা ছাড়িয়ে গেলে স্বয়ংক্রিয়ভাবে গ্যাস বের করে দেয়, ফেটে যাওয়া রোধ করে।
- ফিল্টার/আদ্রতা বিভাজক (প্লাজমা সিস্টেম): টর্চ পৌঁছানোর আগে সংকুচিত বাতাস থেকে জল এবং তেল সরিয়ে দেয়, কাটা গুণমান এবং ভোগ্য সামগ্রী রক্ষা করে।
কিভাবে ডান কাটিং চাপ নিয়ন্ত্রক চয়ন করুন
1. আপনার কাটিং প্রক্রিয়ার সাথে নিয়ন্ত্রকের সাথে মিল করুন
অক্সি-জ্বালানি কাটার জন্য দুটি পৃথক নিয়ন্ত্রক (অক্সিজেন এবং জ্বালানী গ্যাস) প্রয়োজন, যখন প্লাজমা কাটার জন্য আপনার প্লাজমা সিস্টেমের প্রবাহ এবং চাপের জন্য একটি নিয়ন্ত্রক বা ফিল্টার-নিয়ন্ত্রক কম্বো রেট করা প্রয়োজন। টর্চের চাহিদা কমানোর জন্য উচ্চ প্রবাহ হারের জন্য রেট না থাকলে কাটিং ব্যবহারের জন্য ঢালাই-শুধু নিয়ন্ত্রককে কখনও প্রতিস্থাপন করবেন না।
2. আপনার প্লেটের পুরুত্বের জন্য নিয়ন্ত্রকের আকার
ঘন প্লেটের জন্য অক্সিজেনের উচ্চ চাপ এবং প্রবাহের প্রয়োজন হয় যাতে উপাদানের মধ্য দিয়ে কাটটি চলতে থাকে। একটি সাধারণ রেফারেন্স হিসাবে, 1/4-ইঞ্চি ইস্পাত কাটতে সাধারণত প্রায় 30 PSI অক্সিজেনের প্রয়োজন হয়, যখন 2-ইঞ্চি ইস্পাত 55-60 PSI বা তার বেশি প্রয়োজন হতে পারে . আপনার সবচেয়ে মোটা প্রত্যাশিত কাটার উপরে আরামে সর্বোচ্চ আউটপুট রেটিং সহ একটি নিয়ন্ত্রক চয়ন করুন।
3. প্রবাহ ক্ষমতা পরীক্ষা করুন, শুধু চাপ নয়
একটি নিয়ন্ত্রক সঠিক চাপের জন্য রেট করা যেতে পারে কিন্তু তারপরও প্রবাহ সীমাবদ্ধ করে যদি এর অভ্যন্তরীণ ছিদ্র উচ্চ-ভলিউম কাটার জন্য ছোট হয়। ভারী-শুল্ক বা উত্পাদন কাটার জন্য, সাধারণ-উদ্দেশ্য ওয়েল্ডিং নিয়ন্ত্রকদের পরিবর্তে টর্চ পরিষেবা কাটার জন্য স্পষ্টভাবে রেট দেওয়া নিয়ন্ত্রকগুলি সন্ধান করুন৷
4. লম্বা কাটের জন্য দুই-পর্যায়ের নিয়ন্ত্রকদের অগ্রাধিকার দিন
দীর্ঘক্ষণ চলমান উৎপাদনের দোকানগুলি, ক্রমাগত কাটগুলি দ্বি-পর্যায়ের নিয়ন্ত্রকদের দ্বারা সর্বাধিক উপকৃত হয়, যেহেতু 2 PSI অধীনে চাপ প্রবাহ কাটের শুরু থেকে শেষ পর্যন্ত কার্ফের প্রস্থ এবং প্রান্তের গুণমান সামঞ্জস্যপূর্ণ রাখে।
5. প্লাজমা সিস্টেমের জন্য, বায়ু মানের প্রয়োজনীয়তা নিশ্চিত করুন
বেশিরভাগ প্লাজমা কাটার নির্মাতারা ইনপুট বাতাসের জন্য সর্বোচ্চ আর্দ্রতা এবং তেলের পরিমাণ নির্দিষ্ট করে। একটি উপযুক্ত ফিল্টার/ড্রায়ারের কম্বোর সাথে নিয়ন্ত্রককে যুক্ত করা প্রায়শই একা নিয়ন্ত্রকের চাপ রেটিং থেকে বেশি গুরুত্বপূর্ণ।
ইনস্টলেশন এবং নিরাপত্তা নির্দেশিকা
- সংযোগ করার আগে, বিশেষত অক্সিজেন পরিষেবার জন্য তেল, গ্রীস বা ধ্বংসাবশেষের জন্য সিলিন্ডারের ভালভ এবং নিয়ন্ত্রক ইনলেট পরীক্ষা করুন।
- আউটলেট থেকে ধুলো পরিষ্কার করার জন্য সিলিন্ডারের ভালভটি সংক্ষেপে ক্র্যাক করুন, এটির সামনে না থেকে পাশে দাঁড়িয়ে থাকুন।
- নিয়ন্ত্রক সংযুক্ত করুন এবং একটি রেঞ্চ দিয়ে সুরক্ষিতভাবে শক্ত করুন, অতিরিক্ত টাইট করা এড়ান যা সিটের ক্ষতি করতে পারে।
- সিলিন্ডারের ভালভ খোলার আগে সামঞ্জস্যপূর্ণ স্ক্রুটি পুরোটা বের করুন, তারপর ধীরে ধীরে খুলুন।
- একটি অনুমোদিত লিক-সনাক্তকরণ সমাধান দিয়ে সমস্ত সংযোগ পরীক্ষা করুন; একটি খোলা শিখা সঙ্গে ফাঁস জন্য পরীক্ষা না .
- আপনার প্লেটের পুরুত্বের জন্য প্রস্তুতকারকের কাটিং চার্ট উল্লেখ করে, টর্চের মধ্য দিয়ে গ্যাস প্রবাহিত হওয়ার সময় ধীরে ধীরে কাজের চাপ সেট করুন।
অক্সিজেন নিয়ন্ত্রক এবং ফিটিংগুলি অবশ্যই তেল এবং গ্রীস থেকে সম্পূর্ণ মুক্ত থাকতে হবে, যেহেতু হাইড্রোকার্বনের সাথে মিলিত চাপে অক্সিজেন হিংস্রভাবে জ্বলতে পারে। এই একক নিয়মটি ফ্যাব্রিকেশনের দোকানগুলিতে অক্সি-জ্বালানি কাটার বেশিরভাগ দুর্ঘটনা প্রতিরোধ করে।
রক্ষণাবেক্ষণের সর্বোত্তম অভ্যাস
বেশিরভাগ নির্মাতারা প্রতি 12 মাসে একটি সম্পূর্ণ পরিদর্শন এবং পুনঃক্রমিককরণের সুপারিশ করেন , বা আরও ঘন ঘন উচ্চ-ভলিউম কাটিয়া অপারেশন.
- সিলিন্ডার ভালভ বন্ধ করুন এবং প্রতিটি শিফটের শেষে রেগুলেটর থেকে অবশিষ্ট চাপ ছেড়ে দিন।
- ধুলো, আর্দ্রতা এবং প্রভাবের ক্ষতি থেকে দূরে একটি পরিষ্কার, শুষ্ক স্থানে নিয়ন্ত্রক সংরক্ষণ করুন।
- টর্চের মধ্যে জল বহন রোধ করতে প্লাজমা কাটিং সিস্টেমে নিয়মিত আর্দ্রতা বিভাজক নিষ্কাশন করুন।
- একটি লতানো বা লেগে থাকা সুই দেখানো গেজগুলি প্রতিস্থাপন করুন, যা সাধারণত একটি জীর্ণ আসন বা অভ্যন্তরীণ দূষণের সংকেত দেয়।
- অক্সিজেন-পরিষেবা নিয়ন্ত্রকগুলিতে শুধুমাত্র অক্সিজেন-নিরাপদ লুব্রিকেন্ট ব্যবহার করুন; স্ট্যান্ডার্ড পেট্রোলিয়াম-ভিত্তিক গ্রীস ব্যবহার করবেন না।
এড়ানোর জন্য সাধারণ ভুল
- সিলিন্ডারের ভালভ খুব দ্রুত খোলা , একটি চাপ স্পাইক সৃষ্টি করে যা গেজ বা মধ্যচ্ছদাকে ক্ষতিগ্রস্ত করতে পারে।
- উচ্চ-প্রবাহ কাটিয়া অ্যাপ্লিকেশনের জন্য একটি ঢালাই-রেটেড রেগুলেটর ব্যবহার করে এটি পরিচালনা করার জন্য ডিজাইন করা হয়নি।
- একটি অ্যাডাপ্টারকে একটি বেমানান গ্যাস ফিটিং সংযোগ করতে বাধ্য করা, যা অন্তর্নির্মিত সুরক্ষা নকশাকে বাইপাস করে।
- প্রেশার ড্রপ মিড-কাট উপেক্ষা করা, যা প্রায়শই একটি আন্ডারসাইজড রেগুলেটর বা প্রায় খালি সিলিন্ডারের সংকেত দেয়।
- প্লাজমা সিস্টেমে এয়ার ফিল্টার/ড্রায়ারকে অবহেলা করা, যার ফলে প্রান্তগুলি দুর্বল কাটে এবং অকাল ব্যবহারযোগ্য পরিধান হয়।
একটি কাটিং চাপ নিয়ন্ত্রক কাটা গুণমান, গ্যাস দক্ষতা, এবং দোকান নিরাপত্তার উপর সরাসরি প্রভাব ফেলে। সঠিক পছন্দটি নিয়ন্ত্রকের সাথে আপনার কাটার প্রক্রিয়া এবং গ্যাসের প্রকারের সাথে মেলে, আপনার সাধারণ প্লেটের বেধ এবং প্রবাহের চাহিদার জন্য এটির আকার নির্ধারণ করা এবং দীর্ঘ বা উত্পাদন-স্কেল কাটের জন্য একটি দ্বি-পর্যায়ের নকশা বেছে নেওয়ার জন্য নেমে আসে। সঠিক ইনস্টলেশন এবং রুটিন রক্ষণাবেক্ষণের সাথে মিলিত, সঠিক নিয়ন্ত্রক বছরের পর বছর ব্যবহারের জন্য ধারাবাহিক, পরিষ্কার কাট এবং একটি নিরাপদ কাজের পরিবেশ প্রদান করবে।
সম্পর্কিত পণ্য
-
-
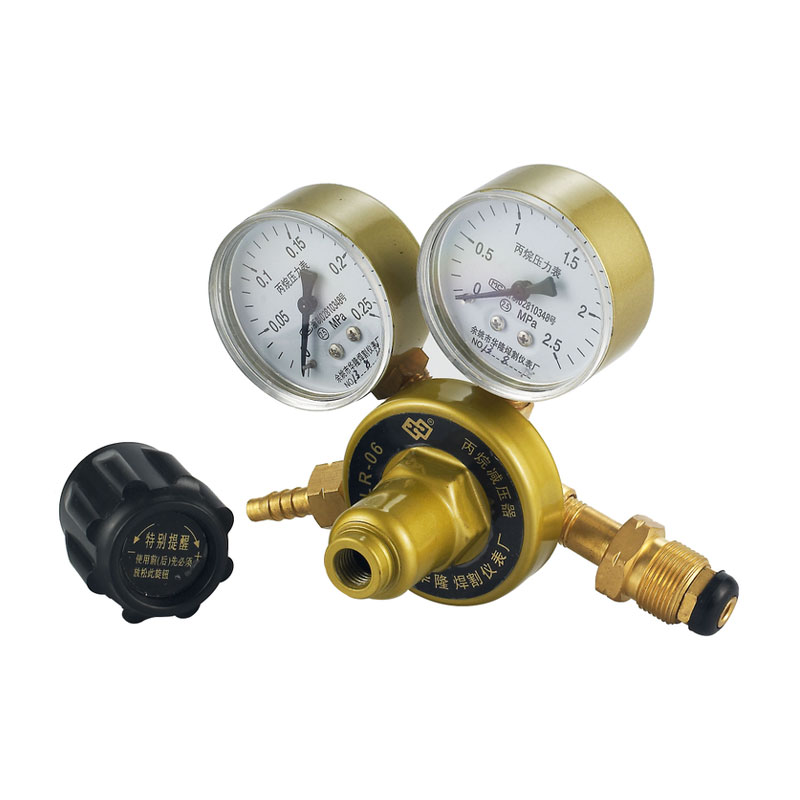
LR-06 সাধারণ-উদ্দেশ্য LPG রেগুলেটর হল একটি চাপ ব্যবস্থাপনা ডিভাইস যা বিভিন্ন গ্যাস অ্যাপ্লিকেশনের...
See Details -
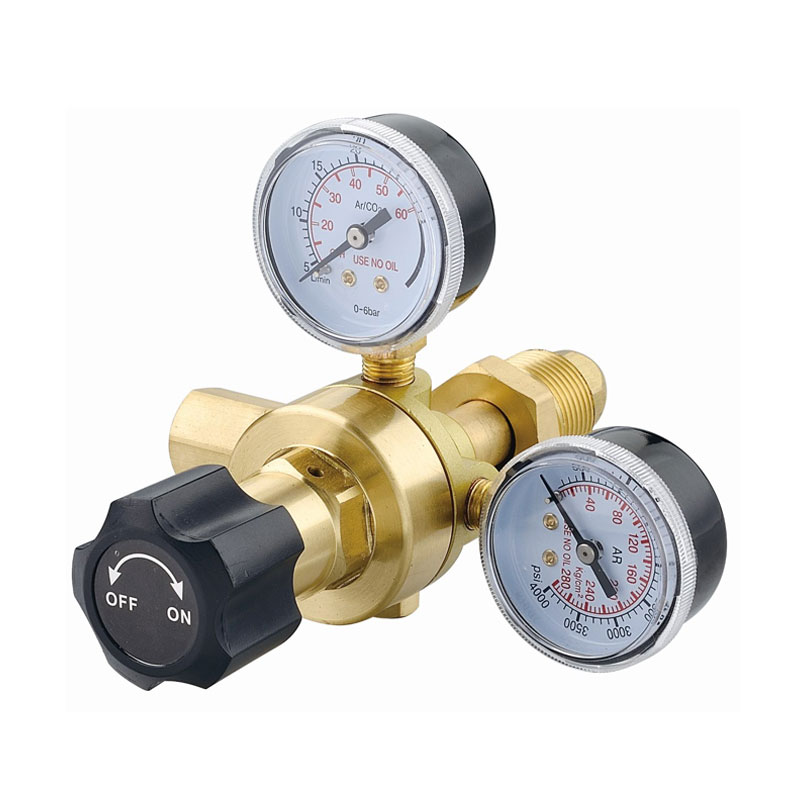
ArR-192 ইন্ডাস্ট্রিয়াল ওয়েল্ডিং আর্গন রেগুলেটর হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিশেষভাবে ঢালাই...
See Details -
AT-15 হেভি-ডিউটি ইন্ডাস্ট্রিয়াল আর্গন রেগুলেটর কার্যকরভাবে সিলিন্ডার থেকে উচ্চ-চাপ আর্গন গ্যাস...
See Details -
JTR-01 উচ্চ-চাপের যথার্থতা কার্বন ডাই অক্সাইড নিয়ন্ত্রক এমন একটি ডিভাইস যা অ্যাপ্লিকেশনগুলির জন্...
See Details -
JTR-01A উচ্চ-নির্ভুল কার্বন ডাই অক্সাইড গ্যাস নিয়ন্ত্রক পেশাদার অ্যাপ্লিকেশনের জন্য ডিজাইন করা হ...
See Details -
JTR-02A ওয়েল্ডিং কার্বন ডাই অক্সাইড ফ্লো কন্ট্রোলার বিশেষভাবে ঢালাই অপারেশনের জন্য ডিজাইন করা হয...
See Details -
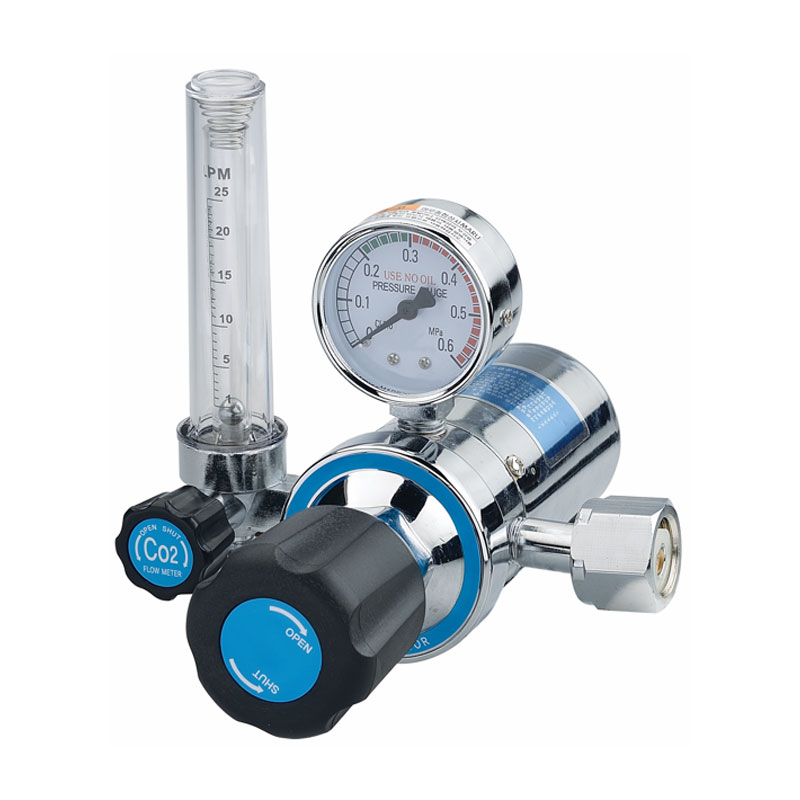
JTR-03 সাধারণ-উদ্দেশ্য কার্বন ডাই অক্সাইড নিয়ন্ত্রক হল একটি চাপ নিয়ন্ত্রণ ডিভাইস যা বিস্তৃত অ্য...
See Details
- আমাদের সম্পর্কে
- কোম্পানির প্রোফাইল
- Factory Show
- Honor & Certificates
- পণ্য
- ঢালাই এবং কাটার জন্য চাপ নিয়ন্ত্রক
- অ্যাকোয়ারিয়াম প্রেসার রেগুলেটর
- বিয়ার এবং পানীয় চাপ নিয়ন্ত্রক
- পাইপলাইন প্রেসার রিডুসার
- যোগাযোগের তথ্য
-
-
+86-180 6927 8236

-
[email protected]

-
নং 1358, তানজিয়ালিং ওয়েস্ট রোড, লানজিয়াং স্ট্রিট, ইউইয়াও, 315400, ঝেজিয়াং

-
- মোবাইল QR কোড

